Mọi kỹ sư sản xuất đều từng gặp một kiểu hư hỏng giống nhau: vòng giữ bị mất độ bám khi chạy có độ rung cao hoặc vòng đệm lò xo từ từ bỏ tải kẹp sau khi chu trình nhiệt lặp đi lặp lại. Các triệu chứng trông có vẻ khác nhau, nhưng nguyên nhân cốt lõi thường giống nhau - thép chưa bao giờ được xử lý nhiệt kết tủa cần thiết để phát huy hết độ bền đàn hồi.
Xử lý nhiệt kết tủa - còn được gọi là làm cứng kết tủa hoặc làm cứng tuổi - là một quá trình nhiệt ba giai đoạn giúp nâng cao cường độ năng suất, độ cứng và khả năng chống mỏi của các hợp kim đã chọn. Đối với vòng đệm, vòng đệm lò xo và ốc vít có dập, đó là sự khác biệt giữa một bộ phận được khóa trong rãnh của nó và một bộ phận bò ra ngoài khi chịu tải.
Điểm mấu chốt: Xử lý nhiệt kết tủa được áp dụng đúng cách có thể nâng cường độ chảy lên 50% hoặc hơn so với trạng thái ủ, đồng thời gây ra biến dạng tối thiểu — đó là lý do tại sao các bộ phận mỏng, có khả năng chịu nén chặt như vòng tròn và vòng đệm Belleville phụ thuộc vào nó.
Xử lý nhiệt lượng mưa thực sự có tác dụng gì
Cơ chế này không phải là làm cho kim loại cứng hơn thông qua gia công nguội hoặc biến đổi martensite. Thay vào đó, hợp kim buộc phải giải phóng các kết tủa cực kỳ mịn bên trong cấu trúc tinh thể của nó. Những hạt đó ngăn chặn sự chuyển động của các sai lệch - những khuyết tật cực nhỏ cho phép kim loại bị uốn cong và uốn cong. Nhiều trở ngại hơn có nghĩa là sức mạnh cao hơn.
Đối với bộ phận dây buộc, điều này mang lại ba lợi ích có thể đo lường được:
- Giới hạn đàn hồi cao hơn - bộ phận đàn hồi trở lại hình dạng ban đầu sau nhiều lần bị lệch, đó chính xác là điều mà một vòng tránh phải làm mỗi khi nó được trải và lắp đặt.
- Tải kẹp ổn định — khả năng chống lại hiện tượng giãn ứng suất giữ cho vòng đệm lò xo luôn kín khít ở nhiệt độ làm việc lên tới khoảng 300°C, tùy thuộc vào cấp độ.
- Tuổi thọ mệt mỏi dài hơn - các kết tủa mịn, phân tán đồng đều làm chậm quá trình hình thành vết nứt dưới sự rung động có chu kỳ.
Độ bền năng suất tăng lên trong điều kiện ủ trong các hợp kim làm cứng theo tuổi thông thường.
Giới hạn làm việc gần đúng đối với thép lò xo đã được tôi cứng theo tuổi trước khi quá trình giảm ứng suất tăng lên.
Lão hóa tạo ra sự thay đổi kích thước tối thiểu, duy trì dung sai phù hợp với rãnh của khuôn dập chính xác.
Ba giai đoạn xử lý nhiệt lượng mưa
Giai đoạn 1 - Xử lý dung dịch
Bộ phận này được nung nóng đến một phạm vi nhiệt độ trong đó tất cả các nguyên tố hợp kim hòa tan thành một dung dịch rắn duy nhất. Đối với dải lò xo carbon, nhiệt độ này thường là 780–880°C; đối với thép không gỉ làm cứng kết tủa, lên tới khoảng 1065°C; đối với hợp kim nhôm, 470–500°C. Thời gian lưu giữ phải đủ dài để đồng nhất cấu trúc nhưng đủ ngắn để tránh sự phát triển của hạt. Đối với các bộ phận được dập khuôn, giai đoạn này cũng làm giảm ứng suất bên trong do quá trình đột bao hình và tạo hình tạo ra.
Giai đoạn 2 - Làm nguội
Làm mát nhanh chóng giữ lại các nguyên tố hòa tan đó tại chỗ, tạo ra dung dịch rắn siêu bão hòa. Tại thời điểm này, kim loại cứng hơn so với ủ nhưng không đạt đến độ bền cuối cùng. Phương tiện làm nguội bao gồm từ nước và dầu đến dung dịch polymer hoặc không khí cưỡng bức. Các phần mỏng như vòng tròn và vòng đệm nguội đi nhanh chóng, tuy nhiên quá trình làm nguội vẫn phải được điều chỉnh để tránh biến dạng hoặc nứt.
Giai đoạn 3 - Lão hóa
Việc hâm nóng có kiểm soát ở nhiệt độ thấp hơn - thường là từ 150°C đến 500°C tùy thuộc vào hợp kim - cho phép các nguyên tố hòa tan tạo mầm và phát triển dưới dạng kết tủa siêu mịn. Chưa già lá sức mạnh chưa phát triển; lão hóa quá mức làm thô các hạt và làm mềm vật liệu. Kiểm soát nhiệt độ theo thời gian chính xác là điểm khác biệt giữa máy xử lý nhiệt đáng tin cậy và máy đoán.
So sánh như thế nào: Lượng mưa cứng lại so với các tuyến đường khác
Lựa chọn xử lý nhiệt là một quyết định kỹ thuật phụ thuộc vào hình dạng, độ dày và tải trọng của sản phẩm. Sự so sánh dưới đây tóm tắt các lộ trình phổ biến nhất mà nhà sản xuất dây buộc có thể áp dụng.
Phản ứng lão hóa: Đỉnh cao tiềm ẩn
Mọi hợp kim già đi đều có đỉnh độ cứng và cách duy nhất để tìm ra nó là lấy mẫu các bộ phận theo thời gian và nhiệt độ. Biểu đồ dưới đây cho thấy phản ứng lão hóa điển hình đối với dải thép lò xo được giữ ở nhiệt độ 350°C sau khi tôi. Độ cứng tăng khi kết tủa mịn hình thành, sau đó giảm khi các hạt trở nên thô hơn.
Đây là chỉ báo ẩn mà hầu hết người mua không bao giờ hỏi tới. Vật liệu chưa đủ tuổi có thể vượt qua bài kiểm tra độ cứng tối thiểu nhưng vẫn thiếu giới hạn đàn hồi đầy đủ được thiết kế trong sản phẩm. Vật liệu quá tuổi có nguy cơ bị mỏi sớm. Nhà cung cấp có trách nhiệm theo dõi đường cong của từng lô và ghi lại thời gian lão hóa thực tế.
Nơi mưa làm cứng các bộ phận quan trọng nhất
Các ngành công nghiệp yêu cầu nhiều nhất từ ốc vít cũng chính là những ngành yêu cầu thông số kỹ thuật xử lý nhiệt kết tủa. Sự phân bổ dưới đây thể hiện mức tiêu thụ điển hình của các thành phần thép lò xo cứng theo thời gian trong các lĩnh vực công nghiệp.
Trong hộp số ô tô và khớp nối CV, vòng chặn bên ngoài DIN 471 dành cho trục phải duy trì độ bám hướng tâm qua hàng triệu chu kỳ tải có tốc độ RPM cao. Trong tuabin gió, vỏ hộp số cần có bộ phận giữ ở phía lỗ khoan để chịu được cả độ rung và nhiệt độ bôi trơn. Trong máy xây dựng, vòng đệm lò xo phải giữ tải trước trong nhiều thập kỷ mà không cần siết chặt lại theo lịch trình.
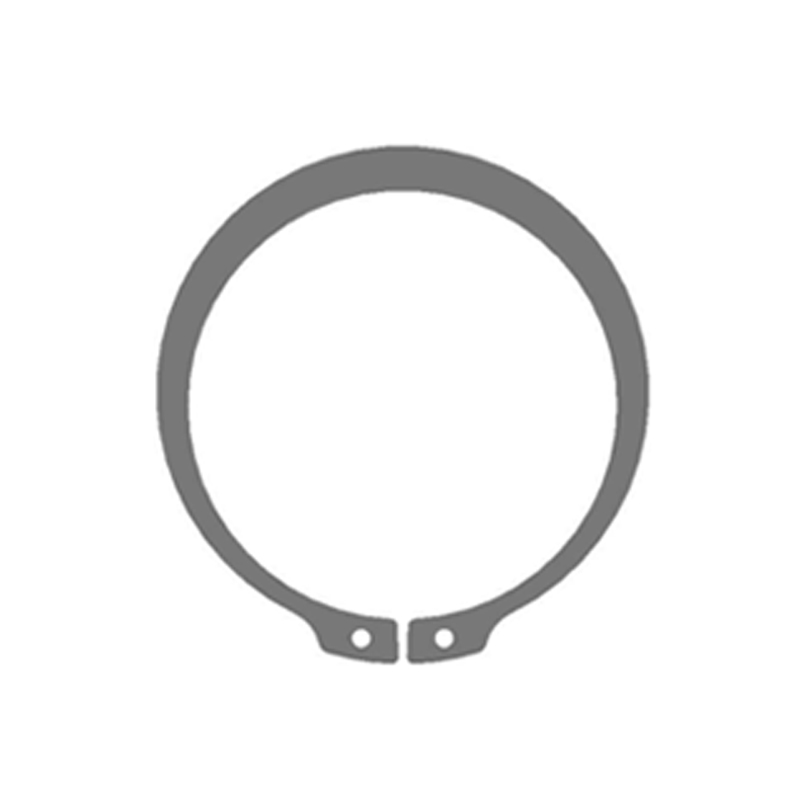
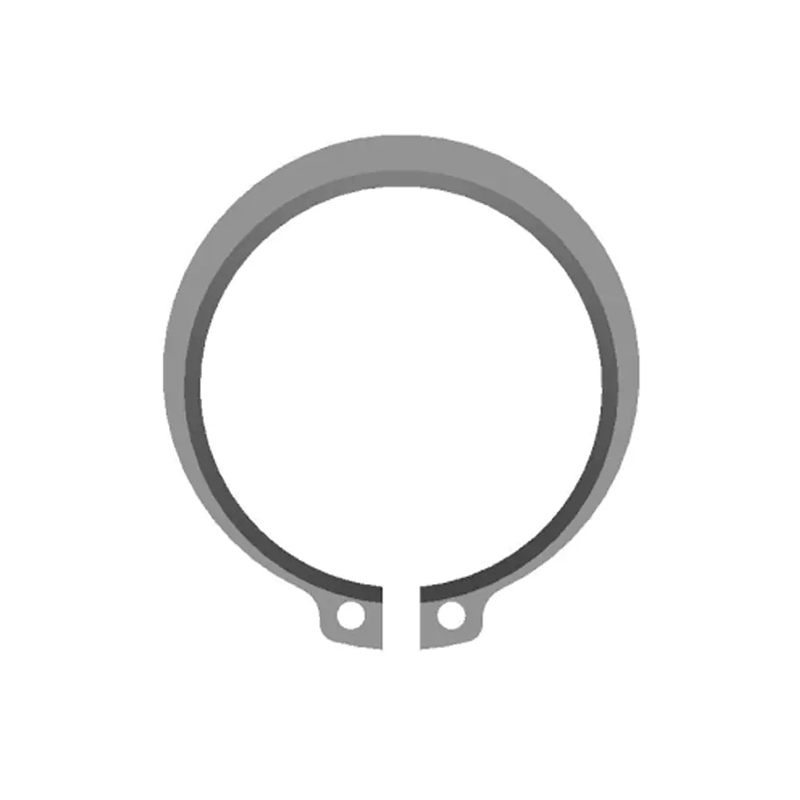
 Vòng ngoài DIN 471 để giữ trục Các vòng chặn bên ngoài này ngăn chặn sự dịch chuyển dọc trục trên trục, bằng các vật liệu như 65Mn và thép không gỉ cũng như các phương pháp xử lý bề mặt như phốt phát và mạ kẽm. Chúng phù hợp với các ứng dụng ô tô và tua bin gió có tốc độ RPM cao, trong đó độ bám hướng tâm và khả năng chống rung là rất quan trọng. Xem sản phẩm →
Xác định các ốc vít được làm cứng bằng lượng mưa: Hướng dẫn thực hành
Người mua và kỹ sư thiết kế có xu hướng tập trung vào giá cả và thời gian thực hiện, nhưng thông số kỹ thuật xử lý nhiệt mới là yếu tố quyết định tuổi thọ sử dụng. Hãy thực hiện theo năm bước sau đây và bạn sẽ có được thông số mua sắm phù hợp với thực tế.
Xác định điều kiện dịch vụ
Ghi lại phạm vi nhiệt độ hoạt động, chu kỳ tải và mức độ rung. Ba yếu tố đầu vào này quyết định xem thép lò xo carbon, 50CrV4 hay loại không gỉ làm cứng kết tủa là phù hợp.
Chọn vật liệu và tiêu chuẩn
Ghép loại phù hợp với tiêu chuẩn hiện hành — DIN 471 và DIN 472 cho vòng đệm, DIN 2093 cho vòng đệm Belleville, DIN 988 cho vòng đệm phẳng. Các tiêu chuẩn xác định phạm vi độ cứng, kích thước và phương pháp thử.
Đặt tiêu chí chấp nhận
Đồng ý về cửa sổ độ cứng, tải trọng bằng chứng và tình trạng bề mặt. Đối với vòng tránh, dung sai lắp rãnh và độ võng hoàn toàn không được cố định là không thể thương lượng.
Xác minh kiểm soát quá trình
Hỏi cách nhà sản xuất kiểm soát đường cong lão hóa cho mỗi lô. Đầy đủ sản xuất nội bộ — từ cán và dập qua xử lý nhiệt đến phân loại quang học — rút ngắn vòng phản hồi và cải thiện tính nhất quán.
Yêu cầu tài liệu
Yêu cầu giấy chứng nhận vật liệu, báo cáo kiểm tra độ cứng và hồ sơ kiểm tra kích thước. Sự công nhận độc lập của trung tâm kiểm tra của nhà cung cấp làm tăng thêm sự tự tin thực sự.
Khi ứng dụng là lỗ trục hoặc lỗ vỏ, vòng chặn bên trong DIN 472 vẫn là câu trả lời tiêu chuẩn cho vòng bi giữ và các bộ phận mà khả năng tiếp cận tháo gỡ bị hạn chế.
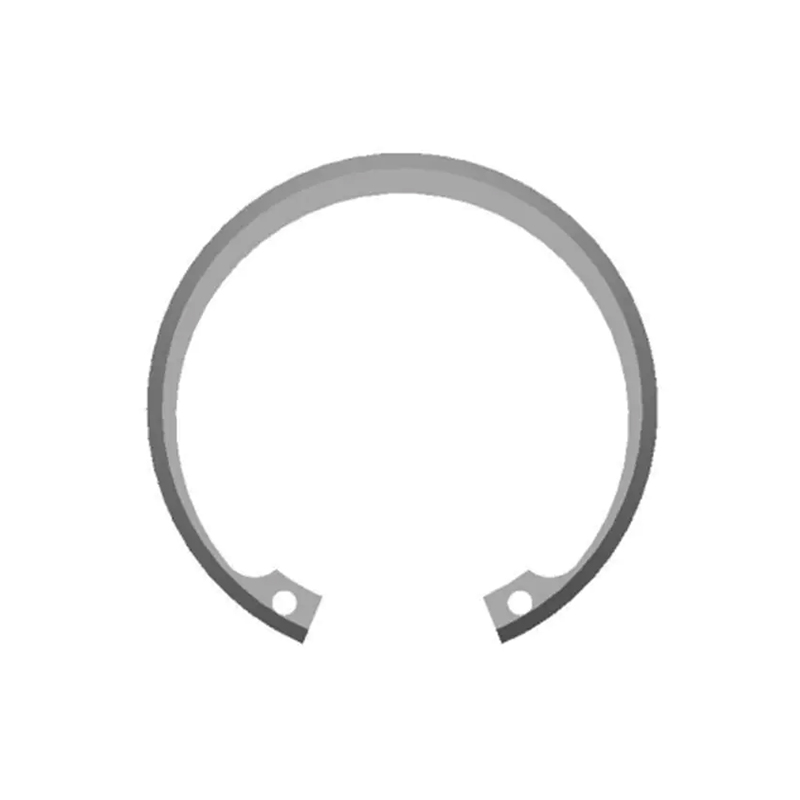
 Vòng tròn bên trong DIN 472 để giữ lỗ khoan Được thiết kế để lắp đặt trong các rãnh bên trong, các vòng tròn hệ mét này hạn chế chuyển động dọc trục của các bộ phận trong lỗ khoan. Có sẵn bằng carbon và thép không gỉ với phương pháp xử lý bề mặt tiêu chuẩn, chúng rất lý tưởng để giữ vòng bi ở những nơi hạn chế tiếp cận tháo rời. Xem sản phẩm →
Đối với các thiết kế cần tải trước cao, có thể dự đoán được trong một vỏ kín, vòng đệm lò xo Belleville tải cao DIN 2093 mang lại tốc độ lò xo tăng dần — nhưng chỉ khi dải đã được lão hóa đến độ cứng tối đa đã được xác minh.
 Máy giặt lò xo Belleville tải trọng cao DIN 2093 Những lò xo đĩa hình nón này cung cấp tốc độ lò xo tăng dần và duy trì tải trước trong phạm vi kín. Được làm từ thép lò xo như 51CrV4, chúng có hành trình thấp với lực bù cao, ngăn chặn sự lỏng lẻo và hấp thụ sốc trong các thiết bị cơ khí và điện tử. Xem sản phẩm →
Bảo trì, kiểm tra và tuân thủ
Các quyết định xử lý nhiệt không dừng lại ở cổng nhà máy. Cách một bộ phận được lưu trữ, lắp đặt, mạ và kiểm tra sẽ quyết định liệu lợi thế luyện kim có còn tồn tại hay không.
- Không bao giờ sử dụng lại vòng tránh hoặc vòng giữ. Một vòng được trải ra để tháo ra đã bị ứng suất vượt quá giới hạn đàn hồi của nó; cài đặt lại nó sẽ gây ra lỗi mệt mỏi.
- Nướng sau khi mạ. Hydro được đưa vào trong quá trình mạ điện có thể gây ra hiện tượng gãy chậm ở thép có độ cứng cao. Nướng sau đĩa ở nhiệt độ 190–220°C trong ít nhất bốn giờ là thông lệ tiêu chuẩn.
- Kiểm tra độ cứng khi kiểm tra đầu vào. Kiểm tra độ cứng di động trên một lô mẫu sẽ phát hiện độ lão hóa dưới mức và quá lão hóa trước khi các bộ phận được đưa vào dây chuyền.
- Xác nhận khả năng truy xuất nguồn gốc. Sự tương tác giữa quyết định xử lý nhiệt và phủ bề mặt có thể thay đổi khả năng chống ăn mòn và trạng thái mỏi theo cách mà chứng chỉ lô phải ghi lại.
Kỳ vọng tuân thủ cũng đang được thắt chặt. Người mua ngày càng yêu cầu các tuyên bố về vật liệu xác nhận sự liên kết REACH và RoHS, cùng với các báo cáo thử nghiệm từ các phòng thí nghiệm được công nhận. Trung tâm thử nghiệm nội bộ được CNAS công nhận giúp giảm gánh nặng tài liệu và rút ngắn chu kỳ phê duyệt cho các nhà cung cấp mới.
Xử lý nhiệt lượng mưa không phải là một nghi lễ luyện kim bí ẩn; nó là một quá trình có thể đo lường được, có thể kiểm soát được. Sự khác biệt thực sự giữa vòng giữ cao cấp và hỏng hóc sớm là liệu quy trình đó có được chỉ định, giám sát và xác minh hay không. Trước khi bạn phê duyệt một nhà cung cấp dây buộc, hãy hỏi xem họ làm cứng vật liệu của họ như thế nào, mức độ cứng nào họ đảm bảo và cách họ chứng minh điều đó. Câu trả lời sẽ cho bạn biết nhiều hơn giá mỗi nghìn.