Đội bảo trì nhà máy thực phẩm thay thế vòng giữ trục tương tự 14 tháng một lần. Vòng này có độ PH 17-4, có độ tuổi lên tới H900 vì đó là cột mạnh nhất trên bảng dữ liệu và nó liên tục nứt ở vấu nơi tích tụ nước rửa trôi. Hợp kim không phải là vấn đề. Điều kiện là. H900 mua khoảng 1.310 MPa cường độ chảy và trả tiền cho nó bằng hầu hết biên độ ăn mòn do ứng suất clorua của loại.
Câu trả lời ngắn gọn: 17-4 (UNS S17400, AISI 630, EN 1.4542) là thép không gỉ làm cứng kết tủa martensitic. Bạn gia công hoặc đóng dấu nó trong điều kiện được xử lý bằng dung dịch mềm, sau đó ủ ở nhiệt độ từ 480 °C đến 620 °C để đạt được giới hạn chảy từ khoảng 725 MPa đến 1.310 MPa. Chỉ định nó khi bạn cần độ bền vượt quá dòng 300 và khả năng chống ăn mòn vượt quá dòng 400 và khi bạn kiểm soát bước lão hóa. Không chỉ định nó khi clorua, axit nóng hoặc nhiệt độ sử dụng duy trì trên khoảng 300°C đặt ra giới hạn.
Gần như mọi thất bại 17-4 mà chúng tôi thấy đều bắt nguồn từ cùng một nguyên nhân gốc rễ: việc xử lý lão hóa được coi là một hình thức hơn là lý do hợp kim tồn tại.
Cơ chế kết tủa-làm cứng hoạt động như thế nào
Xử lý dung dịch ở nhiệt độ khoảng 1.040 °C sẽ hòa tan các nguyên tố hợp kim thành austenit lập phương tâm mặt. Sau đó, làm mát bằng không khí sẽ biến austenite đó thành martensite có hàm lượng carbon thấp, chứ không phải là martensite dạng tấm cứng, dễ bị nứt như thép công cụ có hàm lượng carbon cao. Bởi vì carbon được giới hạn ở mức 0,07%, nên cấu trúc được làm mát đủ mềm để gia công và tốc độ làm mát đủ nhẹ để độ biến dạng vẫn ở mức nhỏ so với thép hợp kim tôi và tôi.
Lão hóa là nơi sức mạnh đến từ. Giữ bộ phận này ở nhiệt độ 480–620 °C trong một đến sáu giờ sẽ tạo ra các pha giàu đồng có chiều ngang chỉ nanomet, cùng với các cacbua niobi xác định ranh giới hạt. Những kết tủa đó làm căng mạng martensite và ngăn chặn chuyển động trật khớp. Để nguội hơn và các kết tủa vẫn mịn và kết dính, do đó độ bền đạt đến đỉnh cao. Tuổi nóng hơn và chúng trở nên thô hơn: độ bền giảm, độ dẻo, độ dẻo dai và khả năng chống ăn mòn do ứng suất phục hồi.
Hóa học thực hiện công việc
Khoảng 15,5–17,5% Cr, 3–5% Ni, 3–5% Cu và 0,15–0,45% Nb. Crom tạo nên màng thụ động, đồng cung cấp kết tủa, niobi tinh chỉnh kích thước hạt và làm chậm quá trình lão hóa.
Một bước có độ biến dạng thấp
Không có bể làm nguội, không có nguy cơ nứt vỡ, tốc độ tăng trưởng thường dưới 0,1%. Đó là lý do tại sao cấp độ này phù hợp với các bộ phận được gia công hoàn thiện và các vòng định hình phải có dung sai.
Từ tính trong mọi điều kiện
Không giống như 304 hoặc 316, 17-4 vẫn có tính sắt từ từ Điều kiện A đến H1150. Thích hợp cho các mục tiêu cảm biến, kẹp từ tính và bất kỳ cụm lắp ráp nào mà từ tính dư thu hút các mảnh vụn.
Dữ liệu thuộc tính theo điều kiện
Đường cong lão hóa là đặc điểm kỹ thuật. Các giá trị bên dưới là số liệu nhiệt độ phòng điển hình cho thanh và vật rèn nhỏ theo tiêu chuẩn ASTM A564 hoặc AMS 5643; những phần nặng sẽ thấp hơn, vì vậy hãy luôn nêu rõ phiếu kiểm tra đến từ đâu.
Hãy để ý xem giao dịch đó thực sự có giá bao nhiêu. Trong một vòng tròn hoặc mối nối bắt vít, sự khác biệt giữa năng suất 1.310 MPa và 725 MPa hiếm khi chi phối thiết kế, bởi vì sự thay đổi rãnh, ren hoặc mặt cắt không thành công từ lâu trước khi vật liệu khối thực hiện. Điều chi phối là liệu bộ phận đó có tồn tại được trong môi trường của nó trong khoảng thời gian bảo trì hay không. Theo thước đo đó, H900 thường là lựa chọn sai và H1150 thường là lựa chọn đúng.
Những con số mà hầu hết các bảng dữ liệu đều chôn vùi
Sức mạnh lợi nhuận rất dễ so sánh và dễ bị định giá quá cao. Biểu đồ bên dưới xếp 17-4 so với các lựa chọn thay thế phổ biến ở nhiệt độ phòng, sử dụng mức tối thiểu thông thường thay vì số liệu tiếp thị.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1.310 MPa
Những điểm quan trọng hơn các thanh:
- Ăn mòn ứng suất clorua là trần thực sự. Ứng suất kéo, clorua và nhiệt độ trên khoảng 60°C tạo thành sự kết hợp cổ điển và điều kiện ở độ tuổi cao điểm là khả năng chịu đựng kém nhất. Quá mức đến H1150 hoặc H1150M là cách giảm thiểu tiêu chuẩn.
- Các tiêu chuẩn dịch vụ chua chát hạn chế cấp độ ở các điều kiện quá cũ. NACE MR0175 / ISO 15156 không chấp nhận 17-4 trong H900, do đó, thân van hoặc dây buộc đầu giếng được chỉ định ở cường độ cực đại sẽ không tuân thủ trước khi nó được gia công.
- Nguy cơ giòn hydro tăng theo sức mạnh. Nếu bộ phận 17-4 ở H900 phải được mạ điện thì chu trình nướng không phải là tùy chọn và cửa hàng mạ cần ghi điều này vào đơn đặt hàng.
- Hiện tượng lõm là phổ biến khi 17-4 chạy với 17-4 khi tiếp xúc trượt. Độ cứng khác nhau, chất bôi trơn màng khô hoặc thay đổi một mặt đối diện sẽ giải quyết vấn đề đó với chi phí rẻ hơn so với việc nâng cấp vật liệu.
- Quá trình lão hóa để lại lớp oxit đen cần được loại bỏ bằng phương pháp tẩy rửa hoặc cơ học, nếu không khả năng chống ăn mòn mà bạn đã trả tiền sẽ không bao giờ xuất hiện trên bề mặt.
Nơi lớp kiếm được vị trí của nó
Mức tiêu thụ tập trung vào các ứng dụng mà nhà thiết kế cần độ bền gần gấp đôi so với 316 mà không cần sử dụng thép hợp kim phụ thuộc vào lớp phủ. Phần phân chia dưới đây là quan điểm quy hoạch mang tính tham khảo, không phải là nghiên cứu thị trường.
Hàng không vũ trụ, 30% - phần cứng của bộ truyền động, phụ kiện, ốc vít có độ bền cao và các bộ phận khung máy bay được AMS 5643 chi phối.
Dầu khí, 25% - thân van, cổng, bệ ngồi và phần cứng dưới biển, hầu như luôn ở trong tình trạng quá cũ.
Hóa chất và quy trình, 18% - trục bơm, cánh quạt, ống bọc và máy trộn.
Thực phẩm, giấy và dược phẩm, 12% — lưỡi dao bác sĩ, dao, trục và phần cứng rửa sạch.
Y tế và phòng thí nghiệm, 8% - dụng cụ và dụng cụ; các mục đích sử dụng công nghiệp khác chiếm phần còn lại.
Chỉ định Chốt, Vòng tròn và Bộ phận được đóng dấu 17-4
Các vòng giữ và vòng đệm có dập tập trung tải trọng vào các phần rất nhỏ, điều này làm thay đổi logic thông số kỹ thuật. Trên vòng tránh bên ngoài, chân vấu, mặt tiếp xúc rãnh và phần côn chịu tải trọng dọc trục, và ở mức 1.310 MPa tạo ra một góc nhọn bên trong trở thành điểm bắt đầu vết nứt. Chỉ định bán kính gốc, điểm ngắt cạnh và hướng gờ để giữ các gờ dập trên mặt không tải.
 Vòng tròn ngoài DIN 471 cho trục Các vòng trục DIN 471 với dữ liệu về kích thước, vật liệu, lớp phủ, tải trọng và tốc độ giúp xác định khả năng duy trì dọc trục trong đó các chân vấu mang tải trọng tập trung. Xem sản phẩm →
Các vòng bên trong trên rãnh lỗ khoan sẽ bị nén sau khi được lắp đặt, do đó dạng hư hỏng quan sát được sẽ chuyển sang hiện tượng trượt rãnh, mỏi vòng hoặc biến dạng vĩnh viễn thay vì nứt vấu. Đó là một lý do tại sao tình trạng quá cũ thường xảy ra trong quá trình lưu giữ bên trong lỗ khoan: năng suất thấp hơn một chút với độ giãn dài hơn chịu được lực căng khi lắp đặt và độ rung tốt hơn nhiều so với vòng có tuổi thọ cao nhất không còn chỗ để đi khi bị giãn nở quá mức.
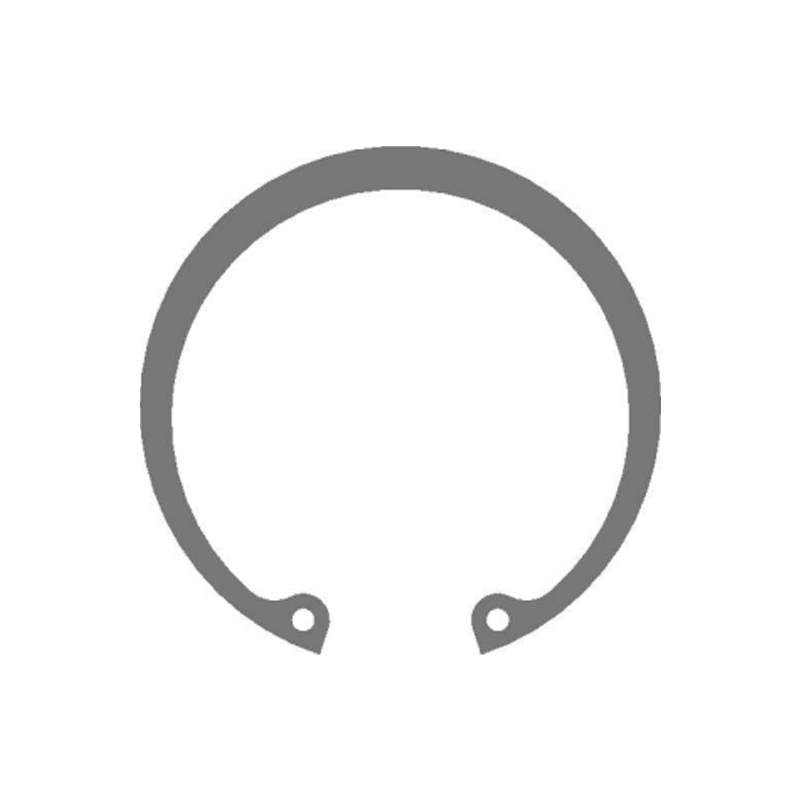 Vòng tròn bên trong DIN 472 để giữ lỗ khoan Các vòng khoan bên trong chịu nén; Dữ liệu về kích thước, vật liệu, lớp phủ và tải trọng DIN 472 hỗ trợ các lựa chọn duy trì trục. Xem sản phẩm →
Các giá đỡ có tem, lồng giới hạn và các vòng có hình dạng đặc biệt lại đi theo một lộ trình khác. Chúng được hình thành ở Điều kiện A, vì việc tạo hình một bộ phận có nhiệt độ 40 HRC là không thực tế và bị lão hóa sau khi tạo hình. Sự hồi phục ở trạng thái mềm là có thể đoán trước được; ở điều kiện lão hóa thì không, vì vậy việc bù công cụ phải dựa trên dải đã ủ và được xác minh trên lô lão hóa đầu tiên. của chúng tôi chương trình dập và tạo hình tùy chỉnh được xây dựng xung quanh trình tự đó: hình thức, độ tuổi, tẩy cặn, thụ động, kiểm tra.
 Vòng giữ phân chia hình dạng đặc biệt chống ăn mòn Vòng phân chia chống ăn mòn tùy chỉnh bằng thép không gỉ hoặc hợp kim niken để giữ trục hoặc lỗ khoan; xác minh độ cứng của thành phẩm và truy xuất nguồn gốc của lô. Xem sản phẩm →
Hai chi tiết mua hàng có giá trị hơn bất kỳ con số sức mạnh nào. Đầu tiên, hãy nhấn mạnh vào khả năng truy xuất nguồn gốc của lô nhiệt với số điện tích lão hóa, bởi vì lô hỗn hợp không thể tháo ra sau khi lắp ráp. Thứ hai, chỉ định độ cứng trên bộ phận đã hoàn thiện, không chỉ trên thanh kiểm tra: độ cứng là đại diện rẻ nhất cho việc liệu lò lão hóa có thực sự làm được những gì mà giấy chứng nhận yêu cầu hay không.
Quy trình tìm nguồn cung ứng tránh phải làm lại
- Sửa trường hợp tải. Tải trọng dọc trục, biên độ rung, số chu kỳ, biến dạng lắp đặt và nhiệt độ sử dụng. Không có những điều này, việc lựa chọn điều kiện chỉ là phỏng đoán.
- Chọn điều kiện từ môi trường chứ không phải bảng dữ liệu. Điểm khô và tĩnh hướng tới H900 hoặc H1025; clorua, điểm rửa trôi hoặc điểm dịch vụ chua đối với H1150 hoặc H1150M.
- Viết đầy đủ thông số kỹ thuật. Cấp và số UNS, điều kiện và chu kỳ lão hóa, phạm vi độ cứng, tham chiếu ASTM A564 hoặc A693, độ hoàn thiện bề mặt, tiêu chuẩn thụ động, nung hydro nếu được mạ, đánh dấu và truy xuất nguồn gốc.
- Đánh giá quy trình, không chỉ mẫu. Tính đồng nhất của lò lão hóa, loại bỏ oxit, tần suất khảo sát độ cứng và kiểm tra đầu ra đều nằm trong quá trình kiểm tra, cùng với quy trình sản xuất và kiểm tra nội bộ .
- Xác minh ở bài viết đầu tiên và định kỳ. Hóa học, độ cứng, cấu trúc vi mô và, nếu có liên quan, kiểm tra sàng lọc bằng phun muối hoặc SCC.
Lưu ý về bảo trì và tuân thủ
- Không bao giờ già đi hoặc giảm bớt căng thẳng cho một phần 17-4 trên sân. Một sự thay đổi không kiểm soát được đến nhiệt độ sai có thể lặng lẽ loại bỏ cường độ năng suất vài trăm megapascal và không có gì khác biệt ở bộ phận đó.
- Kiểm tra các rãnh xem có vết xước, vết nứt và dấu vết ở phần tiếp xúc vấu không. Một chiếc nhẫn đã được lắp cố định thì đã mất tải trước và cần được thay thế chứ không được lắp lại.
- Giữ tài liệu phù hợp với tiêu chuẩn được viện dẫn: ASTM A564 cho thanh và vật rèn, ASTM A693 cho tấm, dải và tấm, AMS 5643 cho hàng không vũ trụ, EN 10088-3 cấp 1.4542 cho công việc ở Châu Âu, với chứng chỉ EN 10204 3.1 làm cơ sở.
- Đối với dịch vụ chua, hãy xác nhận tình trạng quá cũ và giới hạn độ cứng trước khi báo giá, đồng thời ghi rõ yêu cầu NACE MR0175 / ISO 15156 trên bản vẽ thay vì chôn trong phụ lục thông số kỹ thuật.
- Lập kế hoạch cho oxit. Lão hóa trong không khí tạo ra sắc thái nhiệt cần phải loại bỏ; nếu bản vẽ cho biết bị động nhưng quá trình bỏ qua quá trình tẩy rửa thì hiệu suất ăn mòn tại hiện trường sẽ không phù hợp với bài kiểm tra chất lượng.
Không có sự lựa chọn vật liệu nào tồn tại được khi kiểm soát quá trình yếu kém. 17-4 trao thưởng cho nhà cung cấp xử lý quá trình lão hóa như một hoạt động luyện kim bằng một chu trình được ghi lại, kiểm tra độ cứng trên mỗi lô và sau đó là bước tẩy cặn sạch. Hãy làm đúng ba điều đó và cấp độ này mang lại sự kết hợp giữa độ bền, độ dẻo dai và khả năng chống ăn mòn mà ít hợp kim nào có thể sánh được ở mức giá.