Trên bản vẽ ghi là “thép kéo nguội”, nhưng việc mua hàng cần có quy trình, sự nóng nảy và sự khoan dung. Đó là khe hở thông thường khi vòng chặn trục, bộ phận giữ vòng bi, lò xo đĩa hoặc vòng đệm có tem di chuyển từ nguồn cung cấp nguyên mẫu sang nguồn cung cấp loạt. Thép kéo nguội không phải là một loại thép duy nhất; đó là tình trạng được tạo ra bằng cách kéo thanh hoặc dây cán nóng qua khuôn ở nhiệt độ phòng. Kết quả là tạo ra nguyên liệu mịn hơn, thẳng hơn, đồng nhất về kích thước hơn với cường độ cao hơn nhưng cũng có ứng suất dư và độ dẻo giảm, điều này phải được thiết kế thay vì giả định. Đối với ốc vít, lợi ích thực tế là ít xảy ra bất ngờ về kích thước hơn tại trung tâm ép hoặc tiện; rủi ro thực tế là coi “rút nguội” như một thông số kỹ thuật hoàn chỉnh.
Điểm mấu chốt cho các đội mua
- Thép kéo nguội là một điều kiện của quá trình, không phải là một cấp độ. Chỉ định thép cơ bản, giảm bản vẽ, xử lý nhiệt và các tính chất cơ học cuối cùng.
- Dung sai chặt chẽ và bề mặt không có cặn giúp giảm gia công thứ cấp và phế liệu, đặc biệt là trên các vòng đệm, vòng đệm và các bộ phận được dập mỏng.
- Sức mạnh tăng lên và độ dẻo giảm xuống. Độ đàn hồi, vết nứt và ứng suất dư cần được xác nhận trong quá trình tạo hình và xử lý nhiệt.
- So sánh giá ở sản lượng thành phẩm, không phải trên mỗi kg. Độ thẳng, tiết diện gần lưới và bước tiến ổn định có thể làm giảm tổng chi phí.
Những thay đổi về bản vẽ nguội trong thép
Vẽ nguội bắt đầu bằng thanh hoặc dây cán nóng được làm sạch, phủ chất bôi trơn, kéo qua khuôn, làm thẳng và cắt. Việc giảm khuôn làm nguội bề mặt và nén phần này. Các bản nháp điển hình sẽ tinh chỉnh đường kính và hình bầu dục, cải thiện độ thẳng và tạo ra bề mặt mịn. Do vật liệu luôn ở dưới nhiệt độ tái kết tinh nên độ lệch tăng lên gấp bội, làm tăng độ bền kéo và độ bền chảy trong khi độ giãn dài giảm xuống. Sự đánh đổi là năng lượng được lưu trữ: ứng suất dư và bề mặt cứng hơn có thể giúp ích hoặc gây tổn hại cho việc đột bao hình, đúc và uốn sau này.
Dung sai và độ thẳng
Thanh kéo nguội thường giữ đường kính và độ thẳng chặt hơn so với thanh cán nóng. Điều đó quan trọng đối với máy tiện cấp phôi và máy ép tiến bộ, trong đó sự biến đổi nhỏ của bước tiến sẽ trở thành phế liệu hoặc hao mòn dụng cụ.
Tình trạng bề mặt
Bề mặt mịn hơn, không có cặn giúp cải thiện tuổi thọ của khuôn và độ đồng đều của lớp phủ. Vẫn xác minh các đường nối, vòng, quá trình khử cacbon và dấu xử lý, vì cải tiến về mặt thẩm mỹ có thể che giấu khuyết điểm dọc.
Nâng cơ học
Dữ liệu kéo nguội của ngành cho thấy bản nháp tiêu chuẩn có thể tăng độ bền kéo lên khoảng 25–30%. Độ bền năng suất cũng tăng lên, trong khi độ giãn dài và giảm diện tích giảm.
Ứng suất và khả năng định hình
Ứng suất dư có thể gây ra biến dạng sau khi xẻ rãnh, tạo hình hoặc xử lý nhiệt. Ủ giảm ứng suất có thể cần thiết cho việc tạo hình phức tạp hoặc cho các bộ phận phải giữ độ phẳng sau khi gia công.
Vòng tròn trục là một ví dụ hữu ích. Vòng phải nằm trong rãnh, chịu được tải trọng dọc trục và tồn tại khi lắp đặt mà không cần sử dụng bộ cố định. Nếu nguyên liệu được kéo nguội nhưng bước giảm ứng suất bị bỏ qua, bộ phận đó có thể vượt qua kiểm tra kích thước và vẫn bị nứt ở các vấu. Đối với ứng dụng giữ trục điển hình, hãy so sánh hình dạng rãnh và tình trạng vật liệu với dòng tiêu chuẩn như:
 Vòng tròn ngoài DIN471 cho trục So sánh hình dạng rãnh và tình trạng vật liệu bằng cách sử dụng dòng DIN471 này, trong đó liệt kê các kích cỡ, khả năng chịu tải, vật liệu và cách xử lý bề mặt cho các vòng giữ trục. Xem sản phẩm →
Chú thích bản vẽ phải nêu rõ loại thép cơ bản, tình trạng dây hoặc thanh và độ cứng cuối cùng, không chỉ là “thép kéo nguội”.
Kéo nguội, Cán nóng và Cán nguội: So sánh thực tế
“Cán nguội” và “rút nguội” thường được sử dụng thay thế cho nhau trong cuộc trò chuyện, nhưng chúng không giống nhau về lộ trình mua hàng. Cán nguội làm giảm độ dày trên máy nghiền; kéo nguội kéo một phần hình tròn hoặc hình dạng qua khuôn. Cả hai loại thép đều có độ cứng gia công, nhưng kết quả về kích thước, khả năng tạo hình và cơ sở chi phí khác nhau.
Việc so sánh mang tính định hướng và phụ thuộc vào loại thép, độ giảm bản vẽ và xử lý nhiệt.
Việc mua sắm nên so sánh tổng chi phí, không chỉ giá thanh. Thanh kéo nguội có thể đắt hơn trên mỗi kg, nhưng nó có thể loại bỏ việc làm thẳng, giảm dung sai gia công và ổn định bước tiến máy ép. Bởi vì bản vẽ nguội chuyển đổi sự thay đổi của nhà máy thành nguyên liệu thô được kiểm soát, việc kiểm soát vật liệu đến, xử lý nhiệt và chuẩn bị bề mặt cũng quan trọng như chú thích bản vẽ; một nhà cung cấp nội bộ Kiểm soát sản xuất và xử lý nhiệt có thể giữ các biến đó để phát hành.
Hiệu ứng cơ học ẩn Người mua nên xác minh
Lợi ích có thể nhìn thấy là chiều. Các hiệu ứng tiềm ẩn là cơ học và còn sót lại. Biểu đồ bên dưới sử dụng các chỉ số định hướng để hiển thị tác dụng của bản nháp kéo nguội tiêu chuẩn đối với nguyên liệu thô cán nóng; nó là một sự hỗ trợ sàng lọc, không phải là một giới hạn chấp nhận.
cán nóng tensile: 100
Vẽ nguội tensile: 125–130
Vẽ nguội yield: 115–125
Độ dẻo: 70–85
Độ thẳng đạt được: cao
Sử dụng các chỉ số này để đặt câu hỏi tốt hơn. Thông số kỹ thuật mua hàng phải xác định các phương pháp thử nghiệm, lấy mẫu và liệu các đặc tính có được đảm bảo trên thanh kéo hay sau khi xử lý nhiệt hay không. Xác minh độ bền kéo và cường độ năng suất, độ giãn dài, độ cứng, ứng suất dư hoặc tình trạng giảm ứng suất, khuyết tật bề mặt và độ thẳng. Đối với các bộ phận được tạo rãnh, tạo hình hoặc uốn cong sau khi kéo, hãy chạy thử tạo hình bao gồm lô thực tế và chất bôi trơn.
- Hỏi xem máy nghiền hoặc ngăn kéo có cung cấp các đặc tính cơ học ở kích thước kéo nguội cuối cùng hay không.
- Xác nhận quá trình ủ giảm ứng suất khi bộ phận có độ phẳng chặt hoặc hình dạng nghiêm trọng.
- Kiểm tra giới hạn đường nối và khả năng thoát cacbon đối với các vòng đệm có tiết diện nhỏ và vòng đệm dạng lò xo.
Nơi phù hợp với thép kéo nguội: Hỗn hợp ứng dụng
Thép kéo nguội là loại thép phổ biến khi một phần nhỏ phải chịu tải với ít gia công: kẹp và vòng giữ ô tô, cụm trục và trục xoay của tuabin gió, phần cứng xây dựng và máy móc nói chung. Sự kết hợp dưới đây là sơ đồ quy hoạch minh họa cho dây buộc kéo nguội và các bộ phận được đóng dấu, không phải là số liệu thống kê thị trường.
Ô tô và vận tải - 45%
Gió và năng lượng - 25%
Thiết bị xây dựng - 20%
Máy móc thông dụng - 10%
Trong thiết bị gió và thiết bị nặng, lò xo đĩa chịu tải cao và vòng giữ thường được chỉ định bằng dải kéo nguội hoặc cán nguội vì tải trước phải duy trì ổn định khi rung. Một họ lò xo đĩa chịu tải cao tiêu biểu là:
 Máy giặt lò xo Belleville tải trọng cao DIN2093 Xem dòng lò xo đĩa DIN2093 này để có tải trước trục ổn định, với các tùy chọn vật liệu và lớp phủ phù hợp với các ứng dụng rung và bịt kín. Xem sản phẩm →
Logic tương tự cũng áp dụng cho các bộ phận giữ vòng bi ô tô và phần cứng xây dựng: điều kiện kéo nguội giúp giữ khoảng trống nhất quán, nhưng lớp phủ, độ cứng và hướng lắp đặt vẫn quyết định hiệu suất hiện trường.
Quy trình lựa chọn cho Mua sắm và Kỹ thuật
Một quy trình lựa chọn khả thi sẽ giữ vật liệu, tạo hình và kiểm tra gắn liền với chức năng của bộ phận. Sử dụng trình tự này khi đề xuất thép kéo nguội để làm vòng giữ, vòng đệm hoặc dập.
- Xác định chức năng: duy trì trục, tải trước, phân bổ tải trọng hoặc hỗ trợ kết cấu. Chức năng này thiết lập độ cứng, độ dẻo dai và độ phẳng cho phép.
- Sửa chữa lớp cơ sở và điều kiện kéo nguội. Nêu rõ loại thép, phạm vi giảm bản vẽ và liệu có cần giảm ứng suất hay không.
- Đặt dung sai theo độ vừa vặn chứ không phải theo sự thuận tiện của nhà máy. Chiều rộng rãnh, độ dày vòng và khe hở lỗ khoan hoặc trục sẽ điều khiển chú thích kích thước.
- Yêu cầu báo cáo cơ khí và luyện kim. Bao gồm các giới hạn về độ bền kéo, năng suất, độ giãn dài, độ cứng và khuyết tật bề mặt mà chúng ảnh hưởng đến việc lắp ráp.
- Xác nhận hình thành và xử lý nhiệt cùng nhau. Hiện tượng đàn hồi sau khi đúc, nứt vấu và biến dạng sau khi đông cứng là các vấn đề về quy trình chứ không chỉ là vấn đề vật chất.
- Kiểm soát thay đổi khóa. Nguồn thép cơ bản, độ mài mòn của khuôn vẽ, chu trình ủ và mẻ phủ sẽ được xem xét trước khi vận chuyển.
Nếu bản vẽ di chuyển vượt quá các vòng tiêu chuẩn vào các giá đỡ, lồng giới hạn hoặc các vòng có hình dạng đặc biệt, hãy đưa nhà cung cấp dịch vụ dập vào xem xét bản vẽ trước khi cắt dụng cụ. Sớm tùy biến sản phẩm công việc có thể ngăn việc chọn nguyên liệu thô được kéo nguội cho hình dạng mà nó không thể hình thành một cách kinh tế.
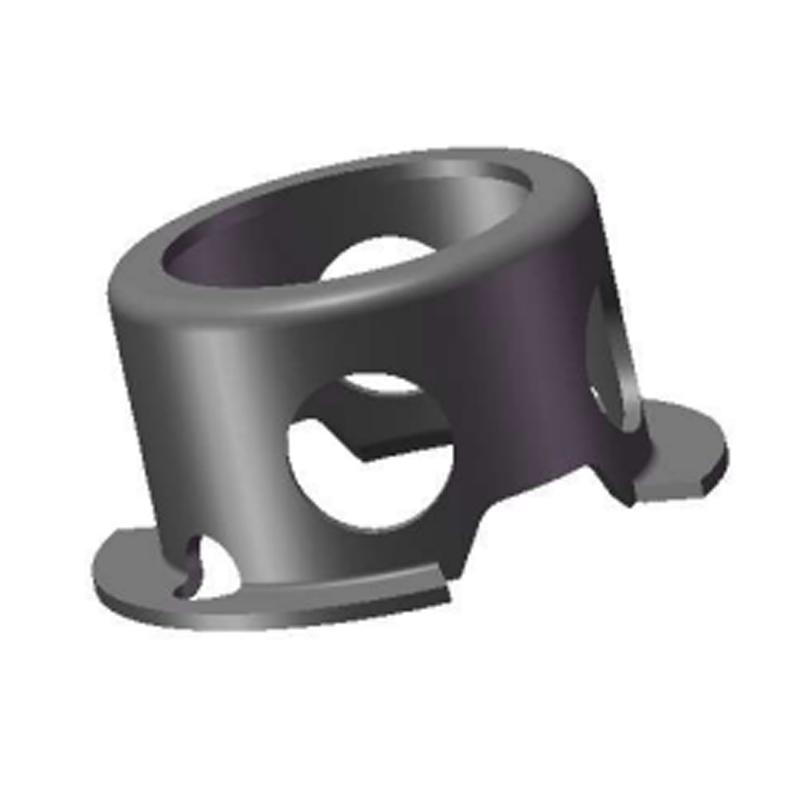 Lồng giới hạn chống mài mòn tùy chỉnh Đối với các vòng có hình dạng đặc biệt và lồng giới hạn, thành phần được đóng dấu tùy chỉnh này hỗ trợ xem xét bản vẽ với các tùy chọn vật liệu, xử lý bề mặt và phát triển khuôn. Xem sản phẩm →
Lưu ý về bảo trì, truy xuất nguồn gốc và tuân thủ
Thép kéo nguội nhạy cảm hơn với việc bảo quản so với thép cán nóng vì nó không có vảy cán để đệm độ ẩm. Một số biện pháp kiểm soát thực tế bảo vệ khoản đầu tư sau khi nhận được.
- Bảo quản thanh và dây ở nơi khô ráo, trên cao và tránh chu kỳ ngưng tụ. Các bề mặt được kéo nguội có thể bị rỉ sét nhanh chóng.
- Bảo vệ các thanh thẳng khỏi bị uốn cong và dây cuộn khỏi bị xoắn; xử lý thiệt hại có thể làm mất đi lợi ích thẳng thắn.
- Theo dõi số nhiệt, lô rút, lô xử lý nhiệt, lô xử lý bề mặt thông qua hồ sơ sản xuất.
- Lưu giữ các giấy chứng nhận vật liệu, báo cáo kích thước, kết quả độ cứng hoặc độ bền kéo và hồ sơ kiểm tra lớp phủ cùng với lô hàng.
- Đối với các bộ phận được phủ hoặc mạ, hãy xác nhận các yêu cầu về kiểm soát độ giòn do hydro và các yêu cầu nướng với máy hoàn thiện.
- Áp dụng thông báo thay đổi đối với nguồn thép cơ bản, giảm bản vẽ, ủ và phủ, bởi vì mỗi loại có thể thay đổi tuổi thọ phù hợp hoặc mỏi.
Thép kéo nguội là câu trả lời hữu ích khi bộ phận buộc chặt hoặc dập cần phôi ổn định, bề mặt nhẵn và độ bền cao hơn mà không cần gia công thêm. Đó là một câu trả lời tồi khi bản vẽ không xác định được cấp độ cơ bản, điều kiện giảm căng thẳng hoặc các thuộc tính cuối cùng. Thông số kỹ thuật mua hàng an toàn nhất coi việc vẽ nguội là một bước trong chuỗi—cấp thép, giảm thiểu, xử lý nhiệt, tạo hình, phủ và kiểm tra—và đảm bảo từng bước liên quan đến chức năng thực tế của bộ phận.