Dây khóa không gỉ 302 0,8 mm có thể vượt qua mọi kiểm tra độ bền khi nhập hàng và vẫn khiến dây đai phòng thủ không hoạt động. Dây đến từ một nguồn nóng chảy mà chương trình không chấp nhận hoặc nó đến với nhiệt độ không đúng và sự không phù hợp đầu tiên xuất hiện khi người thợ vặn một vòng và dây bị nứt ở chỗ uốn. Dây chính xác hiếm khi được ai chụp ảnh, nhưng nó đặt ra giới hạn cho việc lắp ráp phụ thuộc vào nó.
Kết luận thực tế cho các ngành công nghiệp hàng không vũ trụ và quốc phòng: mua dây chính xác như một hệ thống vật liệu được kiểm soát, không phải như một chiều dài hàng hóa bằng kim loại. Bốn biến số quyết định liệu lô hàng có được chấp nhận hay không - nguồn gốc hợp kim và nóng chảy, đường kính và dung sai, trạng thái ổn định và bề mặt, cũng như truy xuất nguồn gốc trở lại số nhiệt. Hãy làm đúng những điều đó và các đầu nối, cáp điều khiển, dây dẫn cặp nhiệt điện và các bộ phận giữ dạng dây đều hoạt động có thể dự đoán được. Bỏ sót một lần và kiểm tra lần cuối sẽ không thu hồi được lô hàng.
Phiên bản ngắn
- Hợp kim và nguồn nóng chảy là những câu hỏi về chất lượng, không phải là câu hỏi về giá.
- Dung sai đường kính và độ ovan ảnh hưởng đến chất lượng uốn, lực chèn và cách hình thành vòng trong rãnh của nó.
- Nhiệt độ và tình trạng bề mặt quyết định tuổi thọ mỏi; đường chuyền kéo không nói lên điều gì về việc dây có bị nứt khi xoắn hay không.
- Hồ sơ truy xuất nguồn gốc, trọng lượng lớp phủ và độ sạch là những điều đầu tiên mà kiểm toán viên yêu cầu xem.
Nơi dây chính xác mang tải trong hàng không vũ trụ và quốc phòng
Sáu vai trò chiếm phần lớn mức tiêu thụ dây chính xác trên khung máy bay, động cơ và nền tảng mặt đất. Mỗi loại có một kiểu lỗi khác nhau và đặc tả bảo vệ một vai trò có thể không liên quan đến vai trò tiếp theo.
Dây khóa và dây an toàn
Dây 0,5 mm đến 1,6 mm được xoắn qua đầu dây buộc, vỏ đầu nối và bảng điều khiển. Tính nhất quán về nhiệt độ là đặc tính kiểm soát: dây quá cứng sẽ bị nứt ở lần xoắn đầu tiên, dây quá mềm sẽ bị giãn và mất tải trước.
Tín hiệu điện tử và dây dẫn điện
Dây dẫn bện mịn và siêu mảnh, thường được mạ đồng, dây nịt có nhiều sợi. Ở các đồng hồ đo nhỏ, khiếm khuyết chủ yếu là hư hỏng sợi ở chỗ uốn chứ không phải ở dây dẫn.
Cáp điều khiển cơ khí
Các dây truyền chuyển động của buồng lái hoặc thiết bị truyền động trong khung máy bay và xe bọc thép. Các sợi chống ăn mòn và độ dài dây được kiểm soát sẽ xác định độ giật, độ giãn và khoảng thời gian sử dụng.
Các bộ phận giữ lại dạng dây
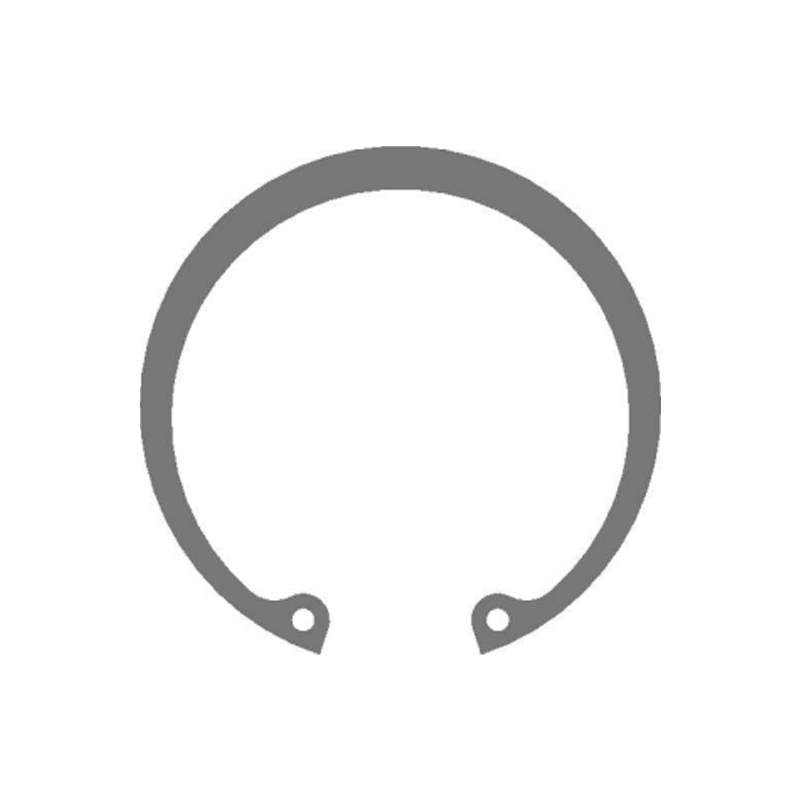
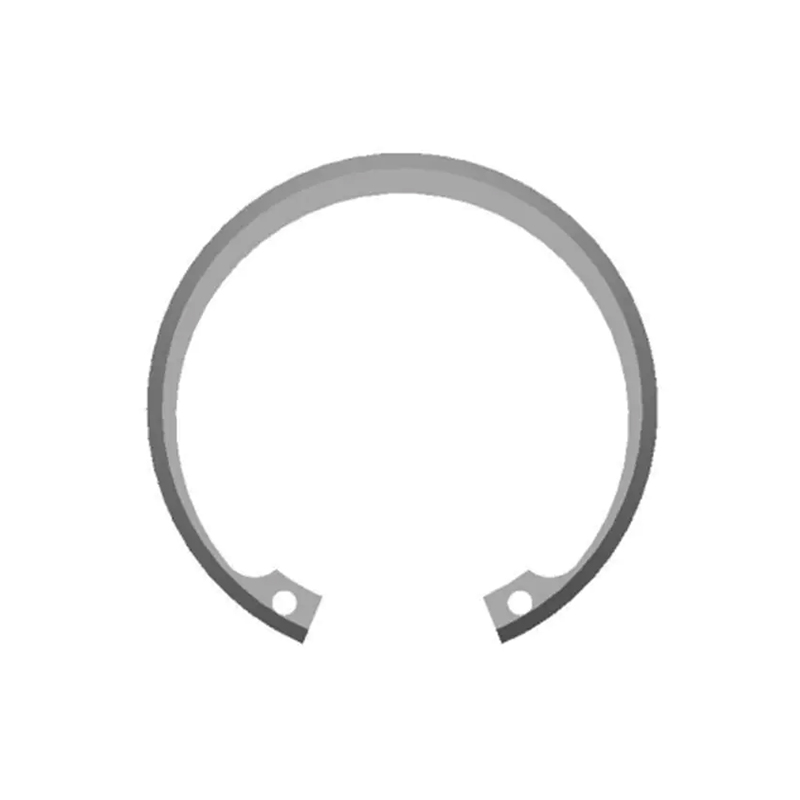
Dây và dải thép lò xo được tạo thành các vòng giữ và vòng che để giữ vòng bi, chốt và trục ở đúng vị trí. Độ vừa vặn của rãnh, độ dày thành xuyên tâm và độ cứng quyết định xem phần tử có ngồi và giữ nguyên hay không.
Các phần tử lò xo và chịu lực
Thép lò xo được tạo thành vòng đệm hình nón và các bộ phận nén. Sự thay đổi độ dày và độ phẳng vài micromet sẽ làm thay đổi đường cong tải trọng-độ lệch và tải trọng trước mà mối nối thực sự nhìn thấy.
Cảm biến, cặp nhiệt điện và dây che chắn
Các cảm biến của động cơ và khung máy bay phụ thuộc vào dây giữ hiệu chuẩn thông qua chu trình nhiệt, trong khi các tấm chắn bện xử lý việc nối đất và điều khiển điện từ.
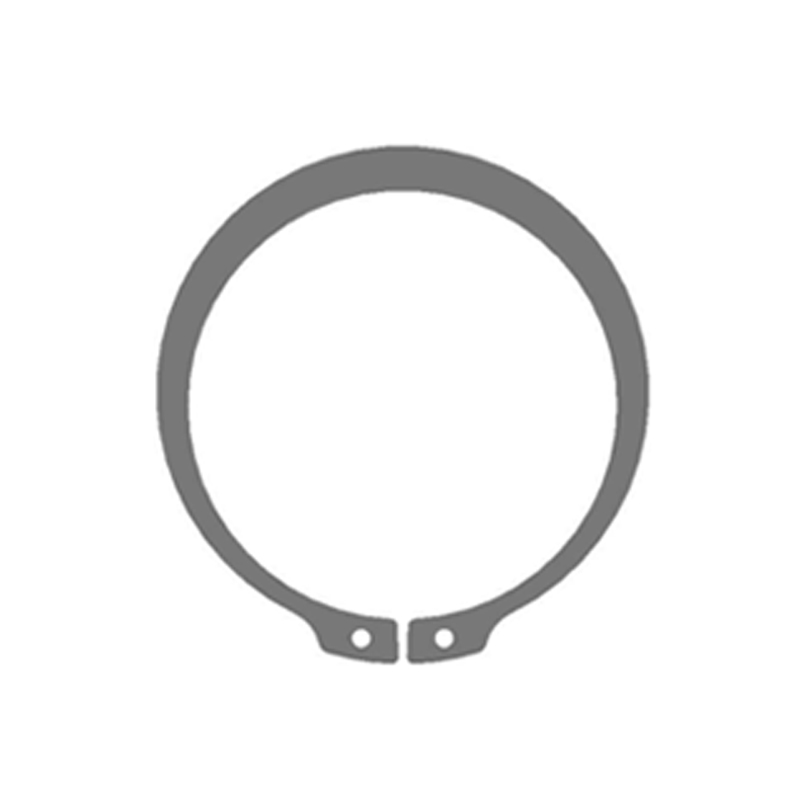
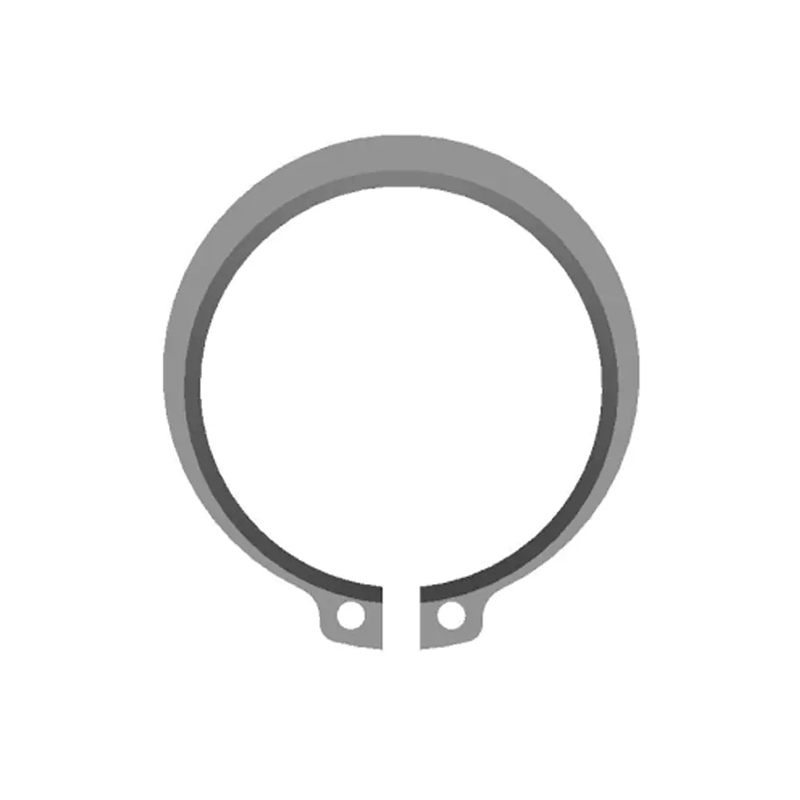
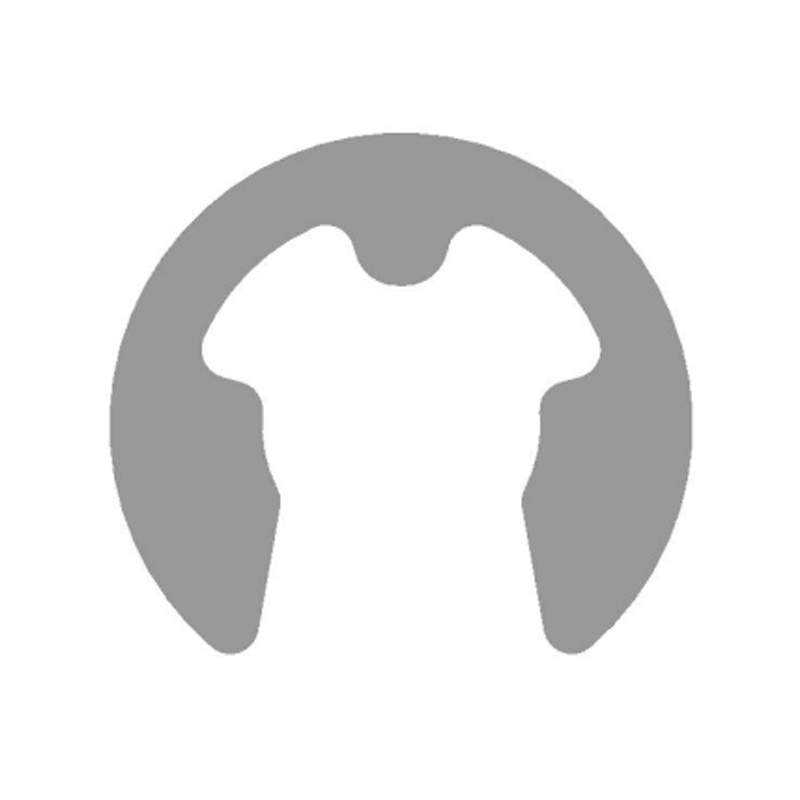
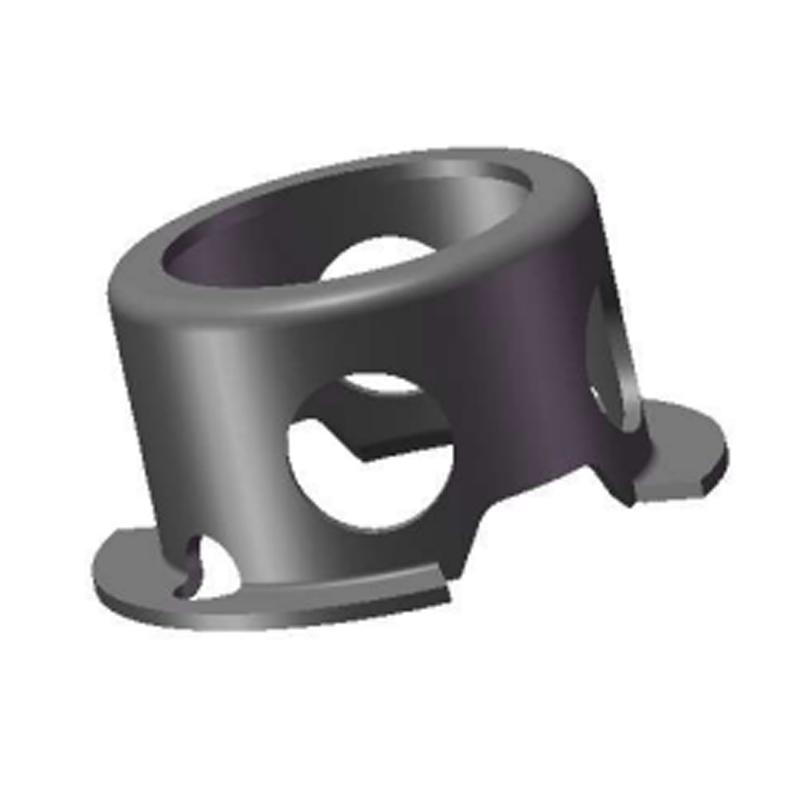
Vai trò thứ tư và thứ năm là khi thông số kỹ thuật của dây trở thành một phần hoàn thiện và việc mua sắm thường mất quyền kiểm soát. Các vòng che bên ngoài bằng thép lò xo đàn hồi theo mẫu DIN 6799 là một ví dụ điển hình: chúng rẻ mỗi chiếc và đắt tiền mỗi lần hỏng hóc, bởi vì một vòng không có chỗ ngồi sẽ dừng một dây chuyền lắp ráp thay vì một băng ghế đơn.
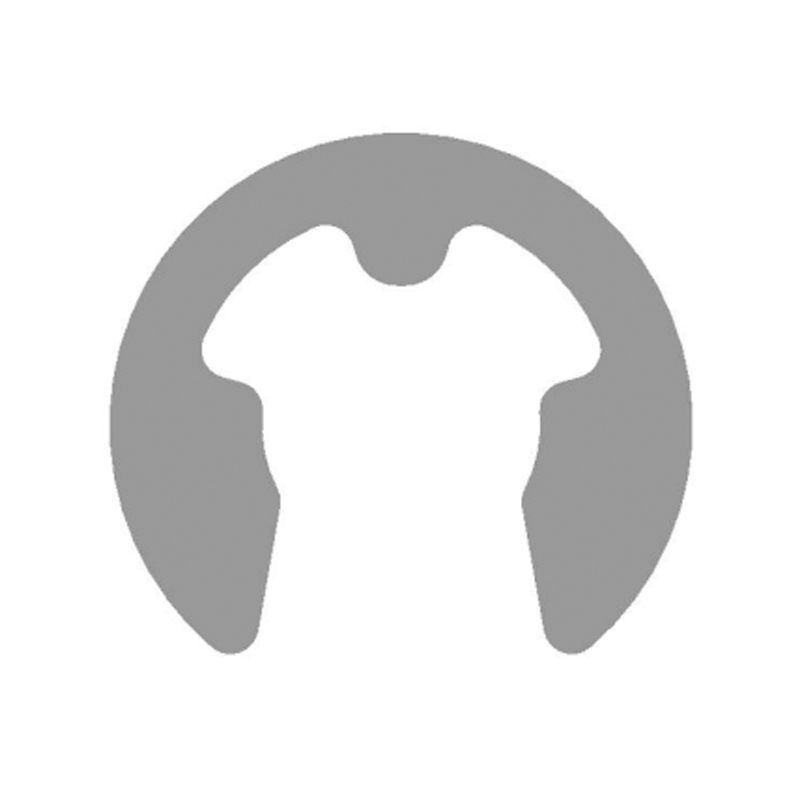 Nhà cung cấp E-Clip-DIN6799 bên ngoài bằng thép lò xo đàn hồi Trang chủ Các sản phẩm Vòng ngoài E-Clip-DIN6799 bằng thép lò xo đàn hồi bên ngoài Xem sản phẩm →
Chỉ định dây chính xác: bốn biến người mua đánh giá thấp
Các đơn đặt hàng dây thường chỉ có một dòng duy nhất: vật liệu, đường kính, nhiệt độ. Điều đó là không đủ đối với một chương trình quốc phòng và những khoảng trống sẽ xuất hiện ở lần kiểm tra bài viết đầu tiên hoặc sau đó.
1. Nguồn gốc hợp kim và tan chảy
Mã hợp kim chỉ là một nửa câu trả lời. Người mua cũng cần nguồn nấu chảy vì các điều khoản về kim loại đặc biệt và bản vẽ kiểm soát xuất khẩu giới hạn nơi nguyên liệu có thể xuất xứ. Loại có vẻ ngoài tuân thủ từ một nhà máy không được phê duyệt là một trong những lý do phổ biến nhất khiến lô hàng dừng lại ở cổng.
2. Đường kính, độ ovan và độ khum
Dải cộng hoặc trừ 0,01 mm là bình thường trên đồng hồ đo chính xác và nhà cung cấp và khách hàng phải đo theo cùng một cách. Hình bầu dục và độ khum cũng quan trọng không kém: dây dẫn không tròn bị uốn không đều và vòng được tạo hình có độ dày thành xuyên tâm không đồng đều sẽ nghiêng trong rãnh của nó và mất khả năng giữ lại.
3. Nhiệt độ, độ giãn dài và bề mặt
Tôi hoặc ủ lò xo, với phạm vi độ giãn dài đã nêu, là yếu tố làm cho độ xoắn và hình thành có thể dự đoán được. Tình trạng bề mặt - vết vẽ, vòng, chất bôi trơn còn sót lại - xác định xem vết nứt mỏi bắt đầu ở điểm uốn cong, điểm uốn hay điểm tiếp xúc rãnh.
4. Lớp phủ, độ sạch và tài liệu
Trọng lượng lớp mạ, độ bám dính và khả năng hàn phải được nêu rõ bằng số thay vì mô tả. Yêu cầu số nhiệt, chứng chỉ nhà máy và chứng chỉ kiểm tra kèm theo lô hàng, đồng thời xác nhận dây đã được làm sạch và đóng gói để tồn tại trong quá trình vận chuyển.
Năm câu hỏi đáng được đưa vào RFQ trước khi thảo luận về giá:
- Nguồn nấu chảy là gì và nó có đáp ứng điều khoản về kim loại đặc biệt hiện hành không?
- Dung sai nào áp dụng cho đường kính và hình bầu dục, và nó được đo như thế nào?
- Phạm vi nhiệt độ và độ giãn dài nào được áp dụng và thử nghiệm uốn cong hoặc uốn cong có được chấp nhận không?
- Trọng lượng lớp phủ và lớp bám dính được yêu cầu là bao nhiêu?
- Những tài liệu nào được gửi cùng với lô hàng - giấy chứng nhận nhà máy, giấy chứng nhận kiểm tra, báo cáo thử nghiệm?
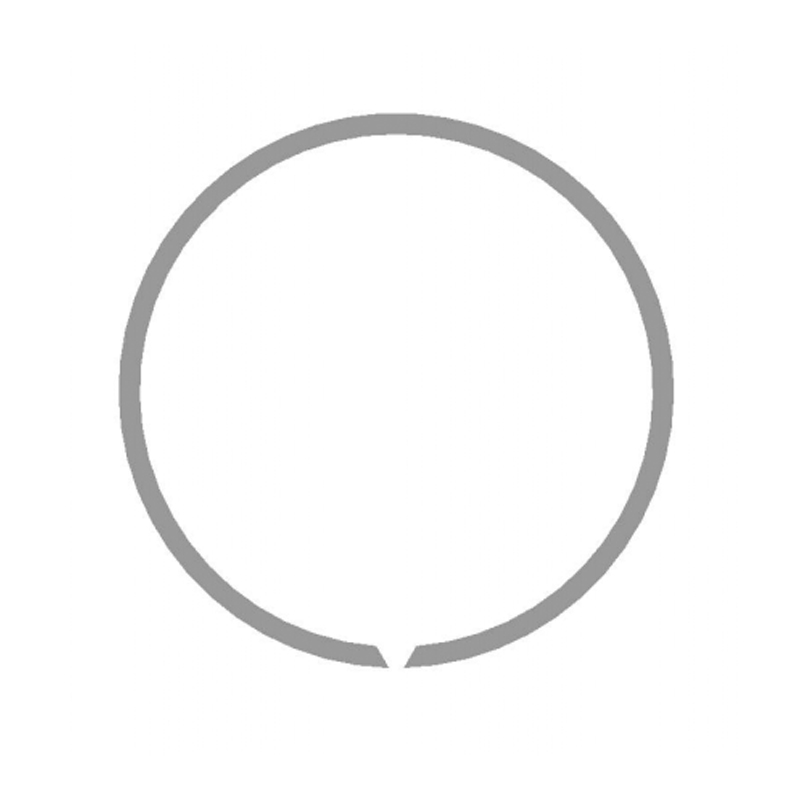
Khi dây hoặc dải kết thúc như một bộ phận giữ có rãnh, thông số kỹ thuật của bộ phận giao phối có trọng lượng bằng nhau. Vòng tránh trục đáp ứng tiêu chuẩn DIN 471 về mặt kích thước vẫn có thể bị hỏng nếu độ sâu rãnh hoặc độ cứng của vòng nằm ngoài dải dự định, do đó, vòng và rãnh có chất lượng tốt nhất khi kết hợp với nhau thay vì riêng lẻ.
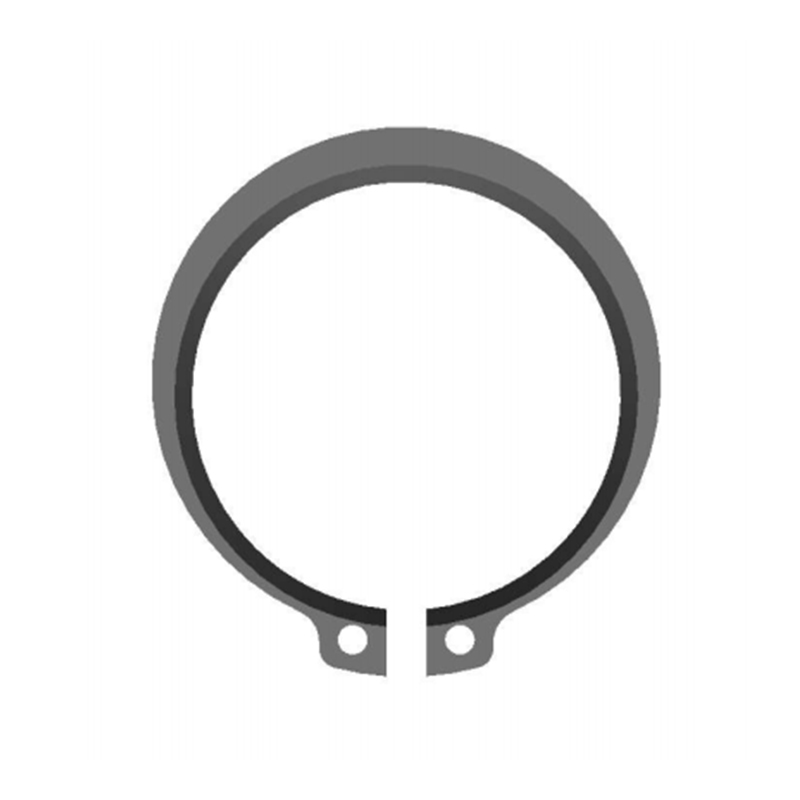 Vòng ngoài cho trục-DIN471 Nhà cung cấp Trang chủ Các sản phẩm Vòng ngoài Vòng ngoài cho Trục-DIN471 Xem sản phẩm →
So sánh hợp kim dây cho nhiệm vụ hàng không vũ trụ và quốc phòng
Việc lựa chọn hợp kim thường bắt đầu với dải nhiệt độ và môi trường ăn mòn, sau đó thu hẹp về độ bền và giá thành. Bảng dưới đây so sánh các điểm xuất hiện thường xuyên nhất trong thông số kỹ thuật của chương trình.
Chỉ số chi phí là cột ít quan trọng nhất cho đến khi nó là cột duy nhất còn lại. Các kỹ sư chỉ lựa chọn chi phí thường quay trở lại bàn sau khi bị ăn mòn và chứng chỉ chất lượng thứ hai có giá cao hơn vật liệu từng có. Logic tương tự cũng áp dụng cho các phần tử lò xo chịu tải chẳng hạn như vòng đệm lò xo Belleville tải trọng cao theo DIN 2093, trong đó độ lệch về độ cứng hoặc độ phẳng làm thay đổi lực mà khớp mang, chứ không chỉ đơn thuần là hình thức bên ngoài của bộ phận.
 Máy giặt lò xo Belleville tải trọng cao-DIN2093 Nhà cung cấp Trang chủ Sản phẩm Máy giặt lò xo Belleville Máy giặt lò xo Belleville tải cao-DIN2093 Xem sản phẩm →
Số liệu ẩn: nơi tập trung sự không phù hợp liên quan đến dây
Dữ liệu kiểm tra đến từ quá trình sản xuất nối dây hiếm khi được công bố, nhưng mô hình này lặp lại trên các sổ đặt hàng quốc phòng và hàng không vũ trụ. Độ lệch đường kính và tình trạng bề mặt cùng nhau chiếm khoảng sáu trong số mười trường hợp bị từ chối và cả hai đều có thể được phát hiện khi nhập hàng.
Thanh cuối cùng là thanh có giá cao nhất cho mỗi sự kiện. Khoảng cách về truy xuất nguồn gốc không tạo ra linh kiện xấu mà tạo ra tình trạng bị giữ lại: lô hàng bị cách ly, trình tự sản xuất được lên kế hoạch lại và khách hàng sẽ được thông báo. Một micromet laser, kiểm tra độ bám dính của lớp mạ và gói chứng nhận sạch có giá thấp hơn nhiều so với một lô hàng bị đình chỉ.
Nhu cầu dây chính xác phân chia như thế nào trong ngành hàng không vũ trụ và quốc phòng
Nhu cầu không được phân bổ đồng đều và sự phân chia này giải thích tại sao các yêu cầu về thước đo và dung sai ngày càng được thắt chặt. Hệ thống điện tử hàng không và động cơ phối hợp với nhau để hấp thụ hơn một nửa âm lượng và cả hai đều nằm ở mức cuối cùng của phạm vi đo.
- Hệ thống điện tử và khai thác: 32%
- Phần cứng động cơ và điều khiển chuyến bay: 24%
- Cố định cấu trúc khung máy bay: 18%
- Nền tảng trên bộ và trên biển: 15%
- Hệ thống không gian và vệ tinh: 11%
Đọc biểu đồ như một bản đồ mua sắm. 32% thị phần điện tử hàng không là nơi chất lượng uốn và độ bám dính của lớp mạ chiếm ưu thế; tỷ lệ động cơ 24% là nơi nhiệt độ và hành vi oxy hóa quyết định sự lựa chọn hợp kim; 18% thị phần khung máy bay là nơi các bộ phận giữ và khóa dạng dây được tiêu thụ với số lượng lớn. Xây dựng danh sách nhà cung cấp xung quanh một trong ba phân khúc đó hiếm khi bao trùm được hai phân khúc còn lại.
Từ thông số kỹ thuật dây đến phát hành sản xuất: lộ trình kiểm định chất lượng gồm năm bước
Bước 1: Xác định chu kỳ nhiệm vụ
Dải nhiệt độ, độ rung, độ ẩm, sương muối và tuổi thọ dự kiến, được ánh xạ theo tiêu chuẩn áp dụng. Thời gian kỹ thuật từ hai đến bốn tuần là bình thường và là giai đoạn rẻ nhất để thực hiện đúng.
Bước 2: Xác định nguồn nóng chảy
Xác nhận các hạn chế nhập khẩu và các điều khoản về kim loại đặc biệt, đồng thời thu thập số nhiệt và chứng chỉ nhà máy trước khi lấy bất kỳ mẫu nào. Bước này ngăn chặn loại thất bại đắt giá nhất.
Bước 3: Kiểm tra bài viết đầu tiên
Đường kính và độ bầu dục, độ bền kéo, độ giãn dài, độ cứng, trọng lượng lớp phủ và kiểm tra bằng mắt ở độ phóng đại. Đối với dây khóa, hãy thêm thử nghiệm độ xoắn phá hủy trên chiều dài mẫu.
Bước 4: Xác thực quy trình
Vẽ, ủ, làm sạch, mạ và tạo hình từng bước di chuyển vật liệu. Kiểm tra độ đàn hồi và độ khít của rãnh trên các bộ phận được tạo hình thay vì các mẫu phẳng, bởi vì đó là nơi biểu hiện hành vi tạo hình.
Bước 5: Đưa vào sản xuất
Phân chia lô hàng, kiểm soát nhập trước xuất trước và truy xuất nguồn gốc mã vạch, tuân theo các nguyên tắc tương tự được sử dụng xuyên suốt quy trình sản xuất nội bộ , cộng với việc lấy mẫu AQL và phân loại quang học tự động cho các bộ phận được tạo hình.
Bước 3 và 4 là lúc hầu hết các chương trình phát hiện ra rằng thông số kỹ thuật của chúng chưa đầy đủ. Nếu quá trình kiểm tra sản phẩm đầu tiên đạt nhưng hàng nghìn sản phẩm đầu tiên được tạo thành vượt quá giới hạn cho phép thì vấn đề thường là ở khả năng xử lý chứ không phải ở dây dẫn đến.
Bảo trì, tuân thủ và các thủ tục giấy tờ bảo vệ lô hàng
Sự tuân thủ trong phân khúc này chủ yếu là về bằng chứng. Một lô dây không thể theo dõi được sự tan chảy, trọng lượng lớp phủ được giả định thay vì đo hoặc hồ sơ xử lý nhiệt chỉ tồn tại trong email sẽ xuất hiện trong quá trình kiểm tra của khách hàng và thường là nhiều năm sau khi giao hàng.
- Các điều khoản về vật liệu bị hạn chế: xác minh phê duyệt của quốc gia nấu chảy và nhà máy đối với bản vẽ trước khi đặt hàng chứ không phải sau khi đến.
- Hệ thống chất lượng: hệ thống quản lý chất lượng hàng không vũ trụ cộng với các phê duyệt quy trình đặc biệt được công nhận để xử lý nhiệt và mạ.
- Bằng chứng kiểm nghiệm: xác minh cơ học và luyện kim từ phòng thí nghiệm có thẩm quyền; của chúng tôi trung tâm kiểm nghiệm đã đạt được chứng nhận CNAS , giúp giữ cho các báo cáo có thể sử dụng được trong quá trình kiểm tra của khách hàng.
- Lưu giữ hồ sơ: lưu giữ hồ sơ lô, nhiệt độ, lớp phủ và kiểm tra trong khoảng thời gian do chương trình xác định, thường là 10 năm hoặc vòng đời của bệ.
- Bảo quản và xử lý: dây mạ có thời hạn sử dụng, cuộn dây không bị xoắn và các quy tắc về bán kính uốn tối thiểu được áp dụng tại bàn cũng như trong bản vẽ.
Lập kế hoạch bảo trì cũng tuân theo logic tương tự. Trong trường hợp dây chính xác được sử dụng để khóa hoặc giữ các bộ phận an toàn, hãy thay thế theo điều kiện thay vì theo lịch và thay thế toàn bộ bộ khóa thay vì một vòng duy nhất. Các loại rượu hỗn hợp rất khó theo dõi và dễ đánh giá sai.
Dây chính xác là một chi tiết đơn hàng nhỏ có ảnh hưởng lớn đến tiến độ chương trình. Quy tắc làm việc rất đơn giản: chỉ định hệ thống vật liệu chứ không phải vật liệu. Đặt tên cho hợp kim và nguồn nóng chảy, trạng thái đường kính và dung sai độ ôvan bằng phương pháp đo, xác định độ ổn định và độ giãn dài bằng thử nghiệm xoắn hoặc uốn cong, đồng thời yêu cầu trọng lượng lớp phủ cộng với gói giấy chứng nhận cho mỗi lô.
Đối với các bộ phận được tạo thành bằng dây, hãy mở rộng nguyên tắc tương tự sang hình học giao phối. Vòng, kẹp và các bộ phận lò xo chỉ hoạt động tốt khi có rãnh, lỗ khoan hoặc chỗ ngồi mà chúng hoạt động và khớp nối đủ tiêu chuẩn làm hệ thống sẽ có chi phí duy trì hoạt động thấp hơn so với hai bộ phận đủ tiêu chuẩn riêng biệt.