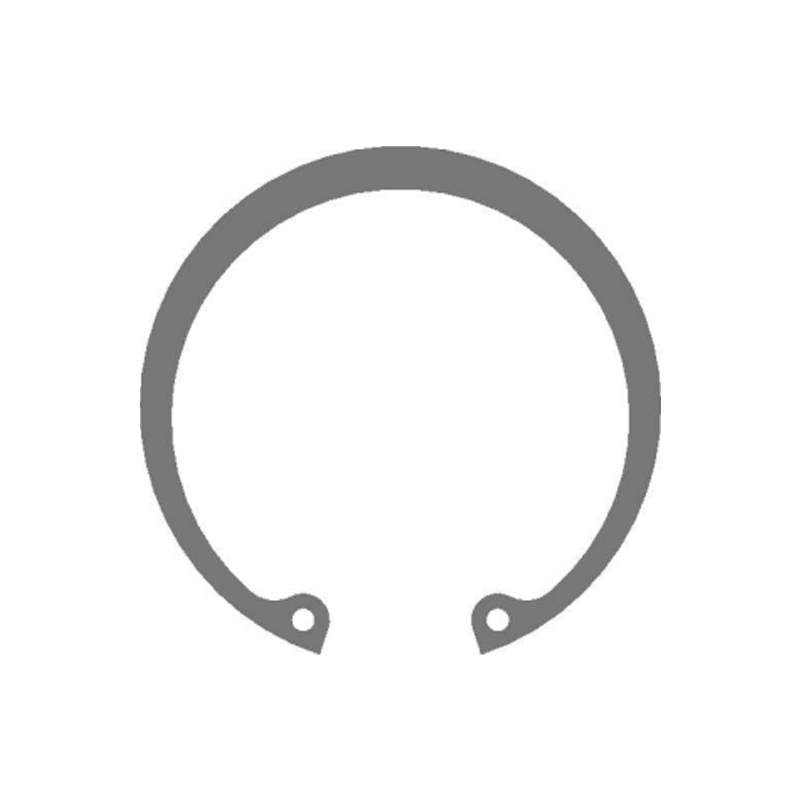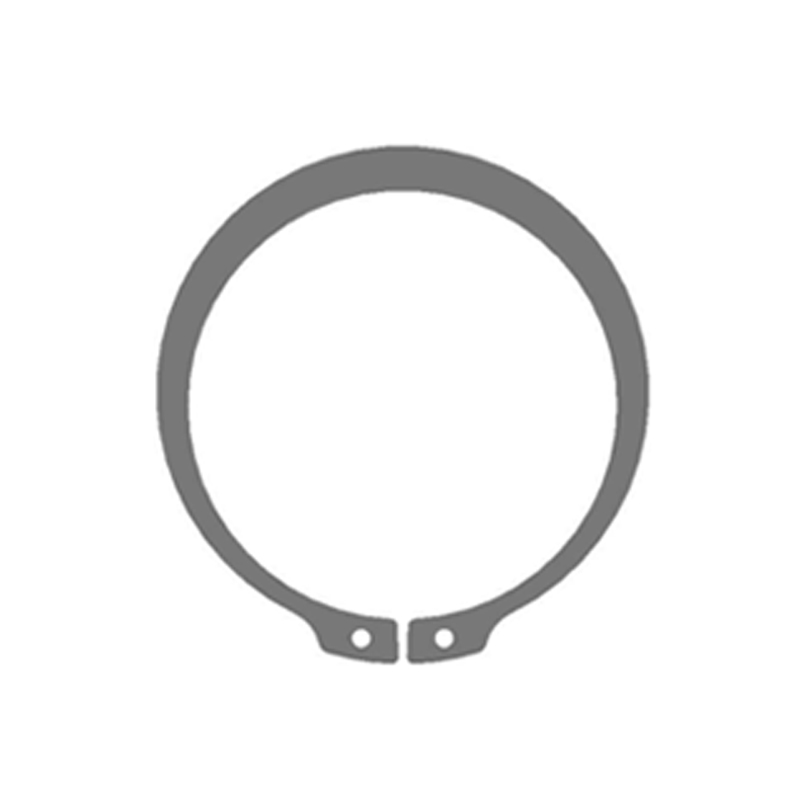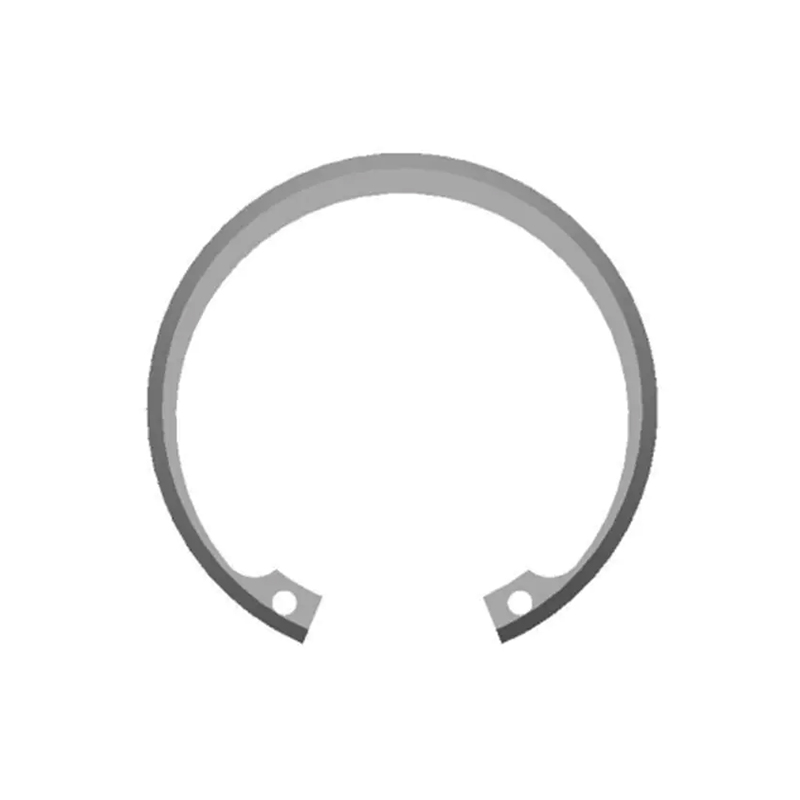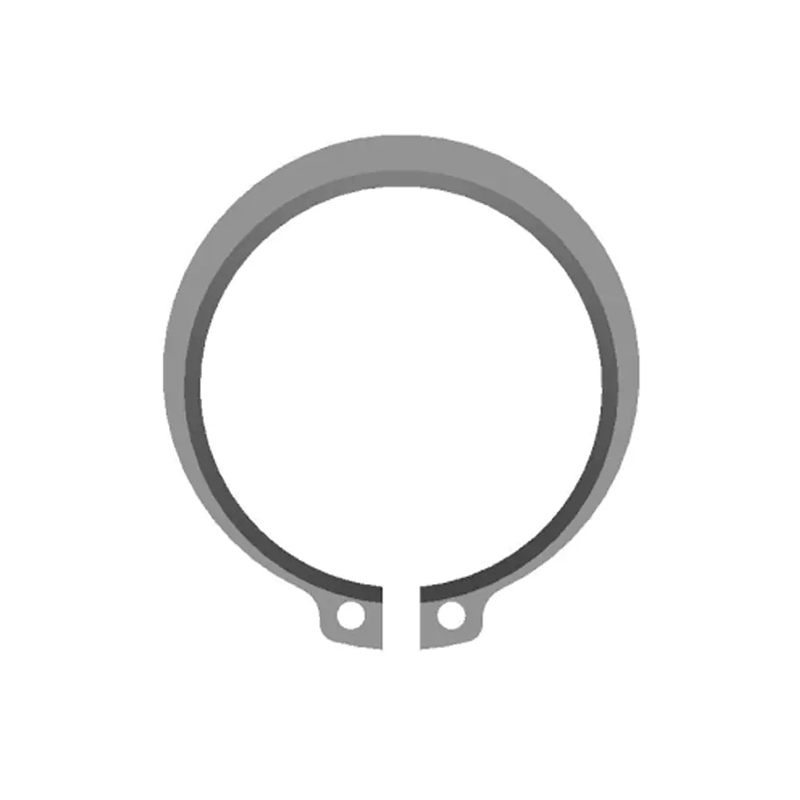
Một kỹ sư mua sắm gửi email bản vẽ vòng tròn DIN 471 giống nhau cho ba nhà cung cấp dịch vụ dập và nhận được báo giá chênh lệch 40%. Bản vẽ giống hệt nhau, trọng tải máy ép có thể so sánh được và không có trích dẫn nào là lỗi văn thư. Khoảng cách nằm ở dòng nguyên liệu không bao giờ được xác định: một nhà cung cấp báo giá dải 65 triệu với dung sai độ dày thương mại, một nhà cung cấp báo giá 50CrV4 với khả năng kiểm soát nhiệt độ chặt chẽ và một nhà cung cấp báo giá thép không gỉ 301 vì cuộn dây đó đã có sẵn trong kho.
Trên các vòng giữ hướng trục, vòng đệm lò xo và giá đỡ có dập, việc lựa chọn vật liệu sẽ quyết định độ đàn hồi, tuổi thọ mỏi, trạng thái ăn mòn và khoảng một nửa giá thành sản phẩm. Đó là một quyết định kỹ thuật phải được đưa ra trước khi cắt khuôn, bởi vì việc sửa nó sau đó có nghĩa là phải có dụng cụ mới, phê duyệt sản phẩm đầu tiên mới và ngày giao hàng mới.
- Thép lò xo carbon 65Mn hoặc SAE 1060/1070 đáp ứng hầu hết các nhiệm vụ duy trì trục DIN 471 và DIN 472 với chi phí cuộn dây thấp nhất.
- Chỉ tăng lên 50CrV4 hoặc SAE 6150 khi khớp chịu tải sốc, số chu kỳ cao hoặc cần độ cứng xuyên suốt trên HRC 47.
- Thép không gỉ 301 hoặc 304 giải quyết được sự ăn mòn, nhưng bổ sung thêm 25 đến 35 phần trăm độ đàn hồi phải được thiết kế vào khuôn, không được hiệu chỉnh khi ép.
- Chỉ riêng tên lớp không xác định được một phần. Nhiệt độ, dung sai độ dày và giới hạn gờ nằm trong đơn đặt hàng.
Thuộc tính vật liệu thực sự di chuyển bộ phận
Bốn thuộc tính dải thực hiện hầu hết công việc trong chương trình dập chính xác. Trọng tải ép hiếm khi là hạn chế; cuộn dây là.
Sức mạnh năng suất và sự hồi phục
Một dải có độ chảy 1.400 MPa cần uốn cong nhiều hơn khoảng 8 đến 12% so với dải 900 MPa để đạt được cùng một khe hở tự do. Con số đó được tích hợp vào hình dạng khuôn, không để người vận hành quyết định.
Làm việc chăm chỉ
Austenitic 301 cứng lại khi nó được hình thành. Một khuôn lũy tiến chạy 304 một cách thoải mái có thể cần khe hở chày khác nhau và cấp phôi chậm hơn khi chuyển sang khuôn nửa cứng 301.
Dung sai nhiệt độ và độ dày
Trên vòng tròn 0,8 mm, độ dày cuộn cộng hoặc trừ 0,02 mm so với cộng hoặc trừ 0,05 mm thay đổi lực hướng tâm được cài đặt có thể đo được và nhân lên các khiếu nại về việc mở khe hở.
Tình trạng cạnh và gờ
Một gờ có độ dày trên 5% độ dày vật liệu sẽ trở thành vết nứt do mỏi trên trục rung. Việc mài giũa và điều chỉnh cạnh thuộc về bản vẽ chứ không phải theo thỏa thuận bằng lời nói.
Các nhà cung cấp kiểm soát các biến số này dưới một mái nhà nắm giữ lợi thế vì sự thay đổi nhiệt độ có thể được xác nhận dựa trên vòng hoàn thiện thay vì đàm phán giữa nhà máy, máy dập và máy xử lý nhiệt. A Chuỗi sản xuất tích hợp theo chiều dọc bao gồm cán nguyên liệu thô, tạo khuôn, dập, xử lý nhiệt, phốt phát, làm sạch bằng siêu âm và phân loại quang học tự động giúp rút ngắn đáng kể vòng phản hồi đó.
Vật liệu dập kim loại chính xác được so sánh
Năm họ vật liệu bao gồm phần lớn các ốc vít được dập chính xác, vòng giữ và kẹp kết cấu. Các số liệu bên dưới là phạm vi hoạt động mang tính biểu thị, không phải giới hạn thông số kỹ thuật và mọi đơn hàng phải được xác nhận dựa trên chứng chỉ của nhà máy.
Cột chỉ số chi phí là cột thường bị bỏ qua nhất trong quá trình báo giá. Một cuộn dây rẻ hơn 40% có thể tăng thêm hơn 40% vào tổng chi phí nếu nó buộc phải sửa lại khuôn thứ hai, phế liệu cao hơn hoặc bước phủ bổ sung. So sánh chi phí cập bến trên mỗi kiện hàng được chấp nhận, không phải chi phí trên mỗi kg.
Các bộ phận trong danh mục tiêu chuẩn như vòng chặn trục DIN 471 và vòng đệm Belleville tải trọng cao DIN 2093 thường được chỉ định từ hai họ đầu tiên và cả hai đều được sản xuất với số lượng lớn từ thép lò xo cacbon và hợp kim.
 Máy giặt lò xo Belleville tải trọng cao-DIN2093 Nhà cung cấp Trang chủ Sản phẩm Máy giặt lò xo Belleville Máy giặt lò xo Belleville tải cao-DIN2093 Xem sản phẩm →
Các số liệu ẩn: Cuộc sống hồi phục, phế liệu và khuôn chết
Springback là con số thường bị đánh giá thấp nhất ở giai đoạn báo giá. Sử dụng thép lò xo carbon làm đường cơ sở 100, biểu đồ bên dưới cho thấy hình dạng danh nghĩa tương tự hoạt động như thế nào khi thay đổi dải mà không cần chạm vào dụng cụ.
Chỉ số đàn hồi tương đối, 65Mn = 100
Hai con số nữa hiếm khi xuất hiện trên báo giá. Đầu tiên, tỷ lệ phế liệu: một khuôn lũy tiến bằng thép cacbon được vận hành tốt thường giữ từ 1,5 đến 2%, trong khi khuôn không thay đổi chuyển sang không gỉ có thể trôi đến 4 đến 6% cho đến khi khoảng hở và bán kính được điều chỉnh. Thứ hai, khoảng thời gian bảo dưỡng khuôn: chày cacbua chạy bằng thép cacbon có thể kéo dài 800.000 hành trình giữa các lần mài lại, trong khi cùng một dụng cụ trên thép không gỉ hoặc đồng thường giảm xuống còn khoảng 300.000.
Lớp phủ và xử lý nhiệt tạo thêm một lớp rủi ro tiềm ẩn khác. Hiểu biết cách xử lý nhiệt và lớp phủ bề mặt ảnh hưởng đến đặc tính vòng tròn được đóng dấu giúp tránh chỉ định lớp hoàn thiện bằng kẽm sáng trên bộ phận có độ cứng đã ở trên 1.000 MPa mà không có bước giảm độ giòn bằng hydro.
Nơi mỗi gia đình vật chất kết thúc
Trên các vòng giữ, vòng đệm và các bộ phận kết cấu được dập, nhu cầu tập trung ở một số ít ngành công nghiệp. Sự phân bổ bên dưới phản ánh các mẫu đơn đặt hàng điển hình cho các bộ phận buộc chặt theo trục thay vì bất kỳ sự kết hợp nào của một khách hàng.
- Ô tô, 42 phần trăm
- Năng lượng gió, 18 phần trăm
- Máy móc xây dựng, 14%
- Máy móc công nghiệp và khác, 26%
Công việc ô tô ưa chuộng 65Mn và 50CrV4 trong các cụm ổ trục và hộp số, nơi số lượng chu kỳ cao và áp lực chi phí không đổi. Các ứng dụng gió hướng tới thép hợp kim và thép không gỉ vì khả năng bảo trì rất tốn kém và thời gian bảo dưỡng kéo dài hàng năm. Thiết bị xây dựng chịu được các phần dày hơn và lớp phủ nặng hơn, trong khi máy móc công nghiệp nói chung là nơi các bộ phận, giá đỡ và lồng giới hạn được đóng dấu không đạt tiêu chuẩn thay thế các bộ phận gia công với trọng lượng và chi phí thấp hơn.
Quy trình tuyển chọn và đánh giá sáu bước
- Xác định tải và vòng đời. Lực giữ dọc trục, mức độ rung, chu kỳ dự kiến và phạm vi nhiệt độ vận hành được đưa ra trước bất kỳ cuộc thảo luận về cấp độ nào.
- Sửa lỗi chuẩn giao diện. DIN 471, DIN 472, DIN 983 hoặc bản vẽ bên trong xác định kích thước rãnh và do đó xác định mức ứng suất được lắp đặt.
- Chọn chất liệu và tính khí. Phù hợp với mục tiêu độ cứng và mức độ ăn mòn, sau đó chỉ định rõ ràng dung sai độ dày và giới hạn gờ.
- Thiết kế khuôn xung quanh springback. Uốn cong, khe hở và bán kính được đặt từ các thuộc tính dải thực tế, không phải từ bảng chung.
- Xác thực với các bài viết đầu tiên. Bố cục kích thước, biên dạng độ cứng và kiểm tra độ khớp chức năng trên trục hoặc lỗ khoan thực.
- Khóa quá trình cho âm lượng. Ghi lại số nhiệt, chu trình xử lý nhiệt và tần suất kiểm tra trước khi tăng tốc.
Khi hình dạng nằm ngoài tiêu chuẩn danh mục, quy trình làm việc tương tự sẽ được áp dụng với một bổ sung: bản thân lộ trình dập sẽ trở thành một biến số thiết kế. Các bộ phận như giá đỡ, miếng chêm và lồng giới hạn thường được sản xuất dưới dạng dập tùy chỉnh trong đó cấp vật liệu và trình tự tạo hình được phát triển cùng nhau.
 Nhà cung cấp lồng giới hạn chống mài mòn Trang chủ Sản phẩm Bộ phận dập phi tiêu chuẩn Lồng giới hạn chống mài mòn Xem sản phẩm →
Kiểm tra bảo trì, truy xuất nguồn gốc và tuân thủ
Hiệu suất vật liệu tại hiện trường phụ thuộc nhiều vào tài liệu và cách xử lý cũng như phụ thuộc vào hóa học. Việc kiểm tra sau đây ngăn chặn hầu hết các tranh chấp và trả lại hiện trường.
- Giấy chứng nhận của nhà máy theo EN 10204 3.1 cho mỗi số nhiệt, được lưu giữ cùng với lô sản xuất.
- Tuyên bố RoHS và REACH dành cho lớp hoàn thiện mạ và phốt phát, được gia hạn sau mỗi lần thay đổi quy trình.
- Thử nghiệm phun muối theo tiêu chuẩn ISO 9227, thường là 96 giờ đối với kẽm hóa trị ba và 480 giờ trở lên đối với loại không gỉ.
- Giảm giòn hydro trong vòng bốn giờ sau khi mạ đối với các bộ phận có độ bền kéo trên 1.000 MPa.
- Truy xuất nguồn gốc lô hàng từ cuộn này sang thùng carton khác, được hỗ trợ bằng cách ghi nhãn mã vạch và kiểm soát hàng tồn kho nhập trước xuất trước.
- Kiểm tra sắp tới bao gồm các khuyết tật về độ dày, độ cứng, nhiệt độ và bề mặt trước khi cuộn dây đến máy ép.
- Bảo quản khô và đóng gói VCI đối với thép cacbon không mạ, vì rỉ sét trên kệ là một lỗi khi vận chuyển ngay cả khi bộ phận đó chính xác.
Phân loại quang học tự động và kiểm tra hiệu suất cuối cùng khép lại vòng lặp. Khi mỗi vòng được kiểm tra khe hở, độ phẳng và vết nứt sau khi xử lý nhiệt, sai lệch vật liệu sẽ được phát hiện trước khi vận chuyển thay vì trong quá trình lắp ráp.
Việc lựa chọn vật liệu dập kim loại chính xác là một danh sách ngắn các quyết định được thực hiện theo đúng thứ tự: tiêu chuẩn và tải trọng thứ nhất, cấp độ và nhiệt độ thứ hai, dung sai và hoàn thiện thứ ba. Các nhà cung cấp có thể thực hiện tất cả ba bước trong một hệ thống chất lượng, từ cuộn dây đến thùng carton được phân loại, sẽ loại bỏ nguồn biến thể phổ biến nhất trong các vòng giữ được dán tem và các bộ phận được dán tem tùy chỉnh. Đưa câu hỏi quan trọng ra bàn trước khi súc sắc được cắt, và mức chênh lệch 40 phần trăm giữa các trích dẫn thường giảm xuống thành một con số duy nhất có thể bảo vệ được.