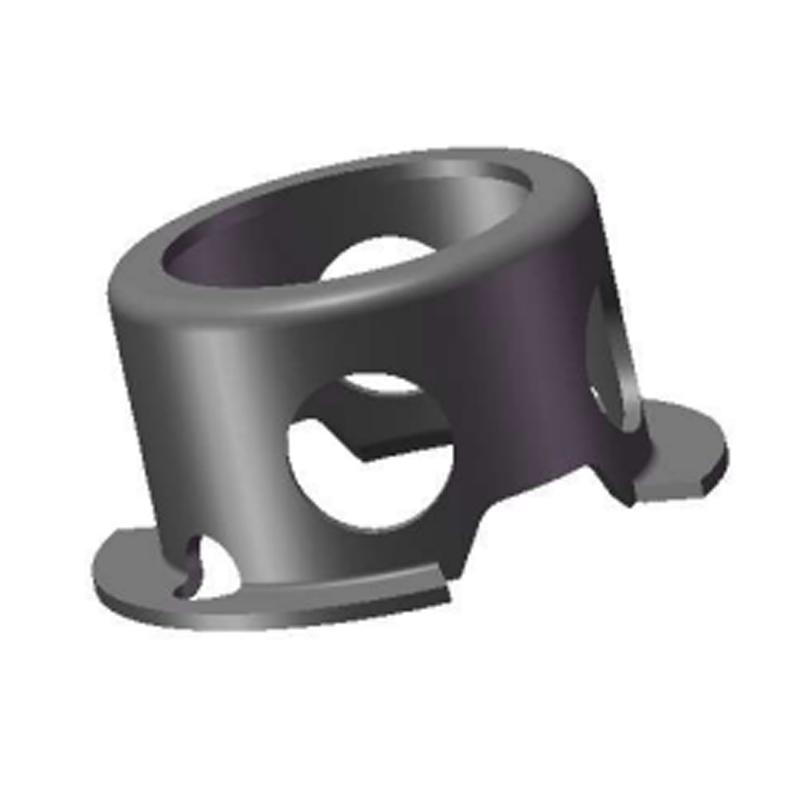
Một cơ sở gió ven biển đã kéo vòng tròn không gỉ ra khỏi lỗ hộp số bằng nhôm sau 14 tháng sử dụng. Vòng tròn trông vẫn còn mới. Rãnh nhôm phía sau nó được phủ một lớp bột oxit trắng, thành rãnh có kích thước quá khổ khoảng 0,1 mm, và vòng bi được dùng để khóa đã bắt đầu chuyển động theo hướng trục. Không có gì sai sót với thép, đó chính xác là lý do tại sao kiểu hư hỏng này lại lọt vào kế hoạch kiểm tra được xây dựng xung quanh dây buộc.
Ăn mòn thép không gỉ trong nhôm là kết quả của thiết kế, không phải là khiếm khuyết về vật liệu. Bất cứ nơi nào vòng đệm, bu lông, vòng đệm hoặc giá đỡ không gỉ có chung bề mặt ẩm, chứa clorua với nhôm, nhôm sẽ trở thành cực dương và nhường kim loại để bảo vệ phần không gỉ. Câu hỏi hữu ích không phải là kim loại nào tốt hơn mà là bạn có thể mất bao nhiêu nhôm, ở giao diện nào và trong bao nhiêu năm sử dụng.
Phiên bản ngắn: nhôm là cực dương, thép không gỉ là cực âm, và việc tăng từ 304 lên 316L hầu như không thay đổi gì về tốc độ chịu đựng của nhôm.
- Trong nước biển, hợp kim nhôm nằm ở mức -0,75 V so với SCE trong khi thép không gỉ 316 nằm ở mức -0,05 V, khoảng cách khoảng 0,7 V.
- Sự chênh lệch điện thế trên 0,25 V được coi là rủi ro trong môi trường được kiểm soát và trên 0,5 V trong dịch vụ hàng hải.
- Mức độ thiệt hại tăng theo tỷ lệ diện tích cực âm và cực dương, thời gian lưu lại clorua và hình dạng kẽ hở chứ không phải theo cấp độ hợp kim trên bản vẽ.
- Cách khắc phục đáng tin cậy là đường dẫn điện bị hỏng, hệ thống thoát nước được kiểm soát hoặc bộ phận hy sinh được lựa chọn có chủ ý.
Ba điều kiện và tại sao nhôm luôn thua
Một tế bào điện cần cả ba điều sau đây cùng một lúc. Loại bỏ bất kỳ một trong số chúng và nhôm vẫn tồn tại:
- Tiếp xúc kim loại giữa phần không gỉ và cấu trúc nhôm.
- Sự chênh lệch điện thế đủ lớn để tạo ra dòng điện, khoảng 0,6 đến 0,7 V đối với thép không gỉ thụ động chống lại nhôm trong điều kiện clorua.
- Một màng điện phân liên tục kết nối cả hai kim loại: cặn phun nước biển, nước ngưng tụ, nước rửa và cặn muối làm tan băng đều đủ tiêu chuẩn.
Nhôm tự bảo vệ mình bằng lớp oxit 2 đến 4 nm có thể tái tạo trong vòng vài giây trong không khí khô, đó là lý do tại sao các cụm nhôm trong nhà có ốc vít không gỉ thường tồn tại trong nhiều thập kỷ. Clorua tấn công cục bộ: oxit bị phân hủy tại một thời điểm, hố mở ra và dung dịch bên trong hố đó có thể giảm xuống độ pH từ 3 đến 4 trong khi bề mặt xung quanh vẫn thụ động. Cái hố tiếp tục phát triển vào bên trong ngay cả khi bề mặt nhìn thấy được vẫn còn nguyên vẹn.
Cực dương được chỉ định, không thương lượng
Nhôm nằm ở vị trí thấp hơn thép không gỉ trên dòng điện. Dòng điện chạy từ nhôm vào không gỉ, do đó nhôm mất khối lượng cho dù phần nào lớn hơn.
Tỷ lệ diện tích xác định tốc độ
Một con vít nhỏ không gỉ trong một tấm nhôm lớn sẽ làm mỏng phần tổn thất. Một tấm thép không gỉ lớn chứa một khối nhôm nhỏ tập trung dòng điện vào cực dương nhỏ và cắt một hố sâu.
Những kẽ hở giữ cho tế bào sống
Các rãnh vòng tròn, mặt vòng đệm và khớp nối khung giữ clorua và giữ độ ẩm lâu hơn nhiều so với các bề mặt mở, đồng thời hạn chế oxy.
Trong các cụm vòng đệm và vòng đệm, các bề mặt dễ bị tổn thương là hẹp và có thể đoán trước được: thành rãnh trong lỗ nhôm, vai trục phía sau vòng vòng ngoài và dải tiếp xúc bên dưới vòng đệm phẳng hoặc vòng đệm. Những điểm này là những điểm khó kiểm tra nhất và dễ bị bỏ sót nhất trong thông số kỹ thuật của lớp phủ.

Tùy chọn dây buộc và tác dụng của mỗi lựa chọn đối với nhôm
Sự so sánh dưới đây bao gồm các lựa chọn mà nhóm kỹ thuật thực sự chỉ định cho cùng một mối nối nhôm trong môi trường chứa clorua.
Một biến số dễ bị bỏ qua: xử lý nhiệt và hoàn thiện bề mặt làm thay đổi hành vi ăn mòn của các bộ phận được dán tem nhiều hơn mức mà hầu hết các thông số kỹ thuật mua hàng thừa nhận. Vòng tròn 316L thụ động và vòng tròn không thụ động có thể hoạt động khác nhau trong cùng một rãnh - ảnh hưởng của xử lý nhiệt và lớp phủ bề mặt đến khả năng chống ăn mòn của vòng tuần hoàn được đóng dấu đáng đọc trước khi bạn đóng băng một bản vẽ.
Số liệu ẩn: Tỷ lệ diện tích cực âm trên cực dương
Hầu hết các thông số kỹ thuật đều dừng lại ở mức "sử dụng thép không gỉ". Biến số quyết định mức độ thiệt hại sâu như thế nào là bề mặt không gỉ catốt được kết nối điện với bao nhiêu nhôm anốt.
Chỉ số tăng mạnh vượt qua mức 10:1. Đó là lý do tại sao giá đỡ không gỉ được bắt vít vào phần trùm nhôm nhỏ có thiết kế mạ điện kém hơn so với vòng tròn không gỉ đặt trong vỏ nhôm lớn, mặc dù cả hai đều sử dụng cùng một loại thép. Với vòng chặn, tổn thất kim loại lan ra xung quanh rãnh; với giá đỡ, dòng điện tập trung và cắt giảm trong vòng một vài mùa.
Môi trường nhân lên mọi thứ. Tổ hợp trong nhà C2 có thể nhẹ hơn hai bậc so với cùng một hình dạng trong hệ thống lắp đặt ven biển C5-M và nếu khớp nhìn thấy muối tan băng, hãy giả sử tế bào vẫn hoạt động từ ngày đầu tiên.
Nơi xuất hiện các mối nối nhôm-không gỉ hỗn hợp
- Cấu trúc ô tô và bộ pin: 34%
- Mặt tiền công trình và tường rèm: 22%
- Thiết bị điện gió: 18%
- Phụ kiện hàng hải và ngoài khơi: 14%
- Công nghiệp tổng hợp và HVAC: 12%
Sự phân chia mang tính biểu thị, nhưng sự khác biệt vẫn quan trọng. Các khớp nối gầm ô tô bị văng và hư hỏng do đá dăm; thiết bị gió và ngoài khơi phải tồn tại trong thời gian bảo trì dài; mặt tiền và tường rèm phải tồn tại trong nhiều thập kỷ mà không có khả năng tiếp cận thực tế để làm lại. Mỗi trường hợp sẽ thay đổi cho dù bạn dựa vào cách ly, thoát nước hay lớp phủ hy sinh.

Trình tự lựa chọn năm bước
Hãy thực hiện các bước này theo thứ tự vì mỗi bước sẽ thay đổi giá trị của bước tiếp theo.
- Phân loại môi trường theo tiêu chuẩn ISO 9223 (C1 đến CX). Bất cứ thứ gì ở mức C3 trở lên, hoặc bất kỳ sự tiếp xúc với clorua nào, đều phải được coi là tế bào điện sống.
- Xác định phần nào là cực dương và ước tính tỷ lệ diện tích cực âm và cực dương. Quyết định trước thành phần nào bạn có thể đủ khả năng để mất.
- Ngắt hoặc điều khiển mạch điện: Vòng đệm và ống bọc cách ly PA66-GF hoặc PET, ốc vít được phủ PTFE, mặt tiếp xúc bằng nhôm được anot hóa và bịt kín hoặc miếng chêm cách điện liên kết.
- Chỉ định kim loại và lớp hoàn thiện: 316L (A4) với độ thụ động theo tiêu chuẩn ASTM A967 trong trường hợp có clorua hoặc mạ kẽm-niken trong trường hợp chấp nhận được phần thép mạ. Giữ sắt tự do khỏi bề mặt nhôm bằng cách sử dụng dụng cụ không gỉ chuyên dụng và khu vực làm việc sạch sẽ.
- Chứng minh điều đó trong tủ: phun muối trung tính ISO 9227 trong 720 giờ làm đường cơ sở, thử nghiệm theo chu kỳ VDA 233-102 cho các chương trình ô tô, sau đó kiểm tra khả năng duy trì mô-men xoắn và độ mòn rãnh trên các cụm bị tước.
Trường hợp các bộ phận trong danh mục tiêu chuẩn không phù hợp với hình dạng khớp, việc dập và tạo hình tùy chỉnh thường là con đường rẻ hơn so với thiết kế lại vỏ. Dongbo Fastener chạy phát triển vòng tròn và dập tùy chỉnh từ gia công cho đến hoàn thiện, cho phép giải quyết hình học cách ly và tính năng giữ lại trong một bộ phận thay vì trong một chồng vòng đệm rời.

Bảo trì, vệ sinh và tuân thủ
- Làm sạch: giữ cho dung dịch rửa có độ pH trung tính, khoảng 5 đến 8. Xút ăn da hòa tan lớp oxit nhôm, chất tẩy rửa gốc clorua để lại hóa chất trong hố và len thép chuyển sắt tự do lên bề mặt.
- Kiểm tra: tại các địa điểm C4 và C5, hàng năm hãy kiểm tra mọi điểm tiếp xúc kim loại khác nhau xem có hiện tượng nở oxit trắng, vết ố trên phần không gỉ và mất mô-men xoắn hay không. Kích thước thành rãnh là dấu hiệu sớm nhất của sự cố.
- Tài liệu: ASTM G82 cho lựa chọn dòng điện, EN 1999-1-1 cho kết cấu nhôm, ISO 9223 cho loại ăn mòn, ASTM A967 cho thụ động, ISO 9227 và VDA 233-102 cho bằng chứng thử nghiệm.
- Khả năng truy xuất nguồn gốc: hồ sơ lô liên kết xử lý nhiệt và hoàn thiện bề mặt với từng lô sản xuất là những gì cho phép bạn theo dõi khiếu nại ăn mòn từ một thay đổi quy trình cụ thể thay vì phỏng đoán.
Kết luận thực tế là đơn giản. Chọn loại không gỉ để đảm bảo sự tồn tại của dây buộc và chọn cách ly, thoát nước và hoàn thiện để đảm bảo sự tồn tại của nhôm. các quá trình sản xuất và hoàn thiện được kiểm soát đằng sau bộ phận này là yếu tố tạo nên sự khác biệt trong quá trình sử dụng chứ không phải tên hợp kim trên giấy chứng nhận.