Một bản vẽ chỉ nói "thép được tôi cứng và tôi luyện, 45–50 HRC" để ngỏ ba quyết định: loại thép nào, nhiệt độ tôi thực sự mà nhà cung cấp giữ và bao nhiêu cạnh chức năng có thể được khử cacbon. Ba câu trả lời đó quyết định liệu vòng tránh thai bên ngoài có giữ nguyên vị trí sau một thập kỷ rung động hay dừng lại một cách lặng lẽ trong khoảng thời gian bảo dưỡng đầu tiên.
Câu trả lời ngắn gọn: "cứng rắn và tôi luyện" mô tả một trình tự chứ không phải một đặc tính. Việc làm cứng austenit hóa thép ở nhiệt độ khoảng 800–900 °C và làm nguội nó đến độ cứng tối đa; ủ ngay sau đó độ dẻo dai của tay trở lại với chi phí được kiểm soát về độ cứng. Đối với các vòng giữ bằng thép lò xo và lò xo đĩa, hầu hết các thông số kỹ thuật đều ổn định trong khoảng từ 42 đến 52 HRC sau khi tôi luyện ở đâu đó trong khoảng nhiệt độ 300–450 °C: đủ cứng để chống lại hiện tượng nước muối dưới lực đẩy dọc trục, đủ dẻo để tồn tại khi lắp đặt bằng kìm kẹp vòng.
Mọi thứ bên dưới được viết từ phía mua hàng và quy trình. Mỗi phần trả lời một câu hỏi mà người mua, nhà thiết kế hoặc kỹ sư chất lượng cuối cùng sẽ phải bảo vệ trong cuộc họp với nhà cung cấp hoặc báo cáo lỗi.
Làm cứng và ủ: Mỗi bước thực sự kiểm soát điều gì
Xử lý nhiệt không phải là một hoạt động. Bốn giai đoạn xếp chồng lên nhau và mỗi giai đoạn có chế độ lỗi đặc trưng riêng. Điều khiến họ bối rối là tại sao hai nhà cung cấp vừa có thể chứng nhận 48 HRC vừa vẫn cung cấp các bộ phận hoạt động hoàn toàn khác nhau tại hiện trường.
Austenit hóa, 800–900 °C
Nhiệt độ và thời gian ngâm quyết định lượng cacbon đi vào dung dịch. Ngâm dưới nước để lại các túi ferit mềm không bao giờ cứng lại; ngâm quá nhiều sẽ làm hạt thô hơn và làm mất độ dai mà không tăng thêm độ bền. Thép lò xo như 65Mn và 50CrV4 thường chạy ở đầu trên của phạm vi này.
Làm nguội
Dầu phù hợp với các loại hợp kim; nước hoặc polyme phù hợp với các loại cacbon đơn giản như C67S. Việc làm nguội phải đủ nhanh để bỏ sót mũi ngọc trai và đủ nhẹ nhàng để không làm nứt các phần vòng mỏng. Sự biến dạng được quyết định ở đây chứ không phải ở sự tôi luyện.
Ủ, thường là 300–500°C
Đây là giai đoạn xác định tài sản được giao. Ở giữa phạm vi, nhiệt độ ủ khoảng 20 °C sẽ làm tăng độ cứng thêm 1–2 HRC. Thời gian giữ cũng được tính: một bộ phận được kéo ra vào thời điểm nó đạt đến nhiệt độ không giống như một bộ phận được ngâm trong một giờ.
Nướng sau mạ
Bất kỳ bộ phận mạ điện nào trên khoảng 32 HRC đều có nguy cơ bị giòn do hydro. Quá trình nướng ở nhiệt độ 190–230 ° C, bắt đầu trong vòng vài giờ sau khi mạ, là biện pháp giảm thiểu tiêu chuẩn - và nó thuộc về đơn đặt hàng chứ không phải trong giả định.
Nhiệt độ ủ đặt ra độ cứng, độ dẻo dai và tính ổn định
Bảng dưới đây là tài liệu tham khảo hữu ích nhất khi bản vẽ chỉ đưa ra dải độ cứng. Nó cho thấy sự thay đổi của nhiệt độ ủ đối với thép lò xo carbon 0,6–0,8%, được làm nguội bằng dầu từ khoảng 850 ° C.
Việc đọc thực tế quan trọng hơn những con số. Vòng đệm 46–52 HRC và lò xo đĩa HRC 40–46 không phải là cùng một sản phẩm với các giấy tờ khác nhau. Vòng tròn cần có độ cứng bề mặt để chống lại tác động cạo của thành rãnh; lò xo đĩa cần nhiệt độ ủ cao hơn để nó có thể làm lệch hàng triệu chu kỳ mà không cần đặt cố định.
 Lò xo đĩa côn DIN 2093 cho tải trọng hướng trục Lò xo đĩa hình nón chịu tải trọng trục và duy trì áp suất mặt bích, với bảng kích thước DIN 2093, thép lò xo và các tùy chọn xử lý bề mặt. Xem sản phẩm →
Tiêu chuẩn thiết lập cửa sổ chứ không phải quy trình. DIN 471 và DIN 472 cho vòng đệm và DIN 2093 cho lò xo đĩa, mỗi tiêu chuẩn xác định phạm vi độ cứng và khả năng khử cacbon cho phép. Nhà cung cấp chỉ báo giá "45–50 HRC" đang trích dẫn một kết quả mà không có sự đảm bảo về quy trình đằng sau nó.
Các chỉ số quyết định cuộc sống thực địa
Độ cứng là con số được in trên giấy chứng nhận. Cuộc sống mệt mỏi được quyết định bởi 4 điều hiếm khi xuất hiện trên đó một chút nào.
- Khử cacbon. Lớp da mềm, thiếu carbon ở rìa chức năng là nguyên nhân kinh điển gây ra hỏng vòng tránh sớm. Thực hành tốt giới hạn nó ở mức 0,02 mm trên mép chịu lực và kiểm tra nó trên mặt cắt ngang được đánh bóng chứ không phải bằng mắt.
- Giữ lại austenite. Trên khoảng 5 %, austenite chuyển thành martensite chưa qua xử lý khi sử dụng: vòng phát triển và độ khít thay đổi. Phương pháp điều trị nóng nảy hoặc đông lạnh thứ hai sẽ làm giảm nó.
- Kích thước hạt và hàm lượng bao gồm. Hạt mịn (ASTM 7 hoặc mịn hơn) là yếu tố giúp vòng 48 HRC tồn tại khi chịu va đập. Hạt thô từ bể austenitise quá nóng không bao giờ xuất hiện trên giấy chứng nhận độ cứng.
- Chất lượng cạnh. Các vòng dập có vùng cắt và vùng gãy. Một vệt hoặc vết nứt nhỏ trên mép kéo sẽ trở thành vị trí bắt đầu mỏi từ rất lâu trước khi rãnh bị mòn.
Bởi vì các biến này được đặt bên trong lò chứ không phải ở lần kiểm tra cuối cùng, nên lộ trình của quy trình quan trọng hơn chỉ riêng giấy chứng nhận. của chúng tôi quy trình sản xuất nội bộ giữ quá trình tạo phôi, xử lý nhiệt, phốt phát và phân loại quang học tự động bên trong một hệ thống chất lượng, đó là điều làm cho khả năng lặp lại độ cứng theo từng lô có thể được kiểm tra thay vì chỉ mang tính giai thoại.
Nơi mà ốc vít cứng và cường lực phát huy tác dụng
Các bộ phận được tôi cứng và tôi luyện tập trung ở những nơi rung động và chu trình nhiệt gặp nhau ở khớp nối phải giữ chặt mà không bị hàn.
Hệ thống truyền động và phanh ô tô - khoảng 42%
Hộp số gió và hệ thống cao độ - khoảng 22%
Máy móc xây dựng và nông nghiệp - khoảng 18%
Hộp số và máy bơm công nghiệp - khoảng 12%
Máy móc thông dụng khác - khoảng 6 %
Sự phân chia ở trên phản ánh sự kết hợp báo giá mà chúng tôi thấy hơn là nghiên cứu thị trường, nhưng nó giải thích một mô hình. Vòng giữ nằm ở đầu danh sách đó vì chúng thường là bộ phận rẻ nhất trong một bộ phận lắp ráp đắt tiền và là bộ phận bị hỏng hóc gây ra nhiều thiệt hại tài sản thế chấp nhất. Đặc biệt, các ứng dụng gió yêu cầu thứ gì đó khó xác định chỉ bằng độ cứng: 42–50 HRC, khả năng khử cacbon thấp và lớp hoàn thiện dạng vảy photphat hoặc kẽm sẽ không làm giòn vòng.
Hạng mục được yêu cầu thường xuyên nhất vẫn là vòng trục trơn vì nó là bộ định vị trục mặc định trong thiết kế hộp số, máy bơm và động cơ.
 Vòng chặn bên ngoài DIN 471 để giữ trục trục Vòng chặn trục để điều khiển vị trí trục và chuyển vị, với kích thước DIN 471 đến 1000 mm, bằng cacbon hoặc thép không gỉ và các tùy chọn lớp phủ. Xem sản phẩm →
Chỉ định và mua: Kiểm tra năm bước
Hầu hết các tranh chấp về độ cứng đều bắt nguồn từ một đơn đặt hàng có tên một con số và không có gì khác. Năm dòng đặc tả loại bỏ gần như tất cả rủi ro đó.
1. Đặt tên cho tiêu chuẩn. DIN 471, DIN 472, DIN 2093 và các tiêu chuẩn tương đương của chúng đã ấn định phạm vi độ cứng, hình dạng rãnh và phương pháp thử. Mua theo một con số tiêu chuẩn sẽ loại bỏ hầu hết các tranh luận trước khi nó bắt đầu.
2. Đưa ra một cửa sổ và một phương thức. Một phạm vi chẳng hạn như 44–50 HRC, cộng với lộ trình chuyển đổi đã nêu (HV1 được chuyển đổi thành HRC cho các mặt cắt mỏng), ngăn ngừa tranh chấp cổ điển khi vòng 1,2 mm đọc khác trên máy kiểm tra băng ghế.
3. Giới hạn nhiệt độ ủ. Việc viết "được tôi luyện không dưới 350 ° C" sẽ ngăn nhà cung cấp đạt được độ cứng bằng nhiệt độ ngắn, nhiệt độ thấp khiến bộ phận trở nên giòn khi sử dụng.
4. Đặt giới hạn khử cacbon và cạnh. Một điều khoản trong đặc tả và một lần kiểm tra khi kiểm tra sắp tới sẽ loại bỏ toàn bộ chế độ lỗi khỏi sổ đăng ký rủi ro.
5. Yêu cầu truy xuất nguồn gốc lô hàng. Lò nung, lô, biểu đồ xử lý nhiệt, khảo sát độ cứng và hồ sơ nung mạ - những tài liệu đưa ra yêu cầu bồi thường một năm sau đó.
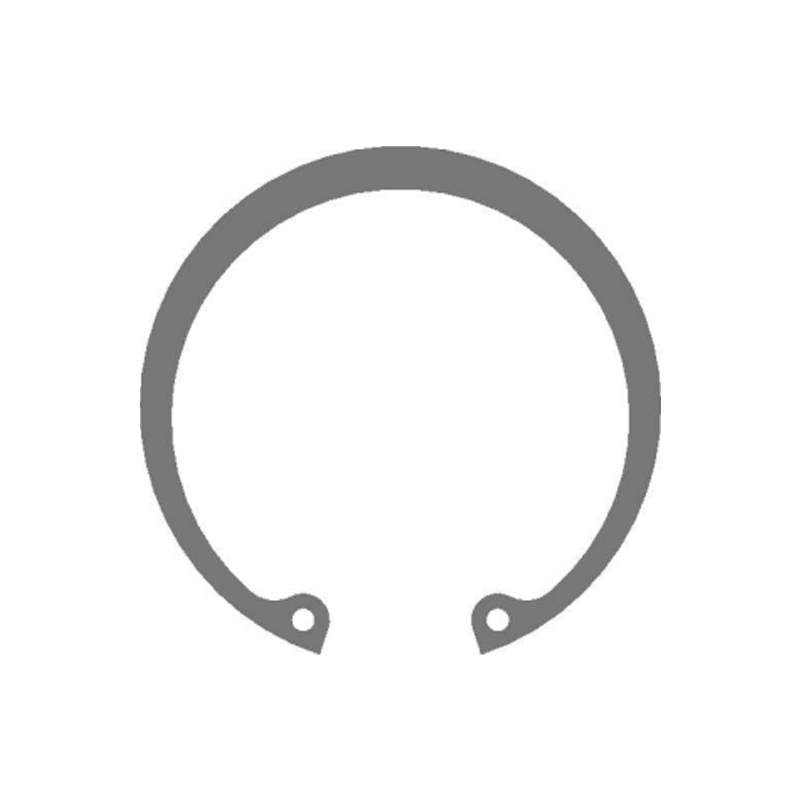 Vòng tròn bên trong theo hệ mét DIN 472 để giữ lỗ khoan Vòng chặn bên trong để giữ trục trong các lỗ gia công, với kích thước hệ mét DIN 472, thép carbon hoặc thép không gỉ và các lựa chọn xử lý bề mặt. Xem sản phẩm →
Trong trường hợp bản vẽ là đặc biệt - vấu lệch, chiều rộng rãnh không chuẩn, giá đỡ cũng giữ ổ trục - công việc đặc tả chỉ đơn giản là di chuyển sớm hơn. của chúng tôi dập tùy chỉnh và phát triển vòng lộ trình bắt đầu bằng kích thước rãnh và trường hợp tải thay vì bằng số danh mục, đây thường là cách nhanh nhất để giải quyết câu hỏi về độ cứng mà tiêu chuẩn không trả lời được.
Bảo trì, tái sử dụng và tuân thủ
Các đặc tính làm cho các bộ phận được tôi cứng và tôi luyện trở nên đáng tin cậy cũng làm cho tình trạng của chúng khó đánh giá bằng mắt. Một số quy tắc giữ cho các tổ hợp luôn trung thực sau lần xây dựng lại đầu tiên.
- Không sử dụng lại vòng đệm hoặc lò xo đĩa sau khi tháo ra. Quá trình ủ mang lại độ dẻo cũng có nghĩa là một chiếc nhẫn đã được trải ra một lần đã được tạo ra một lần.
- Tìm kiếm sự ăn mòn đáng lo ngại trên thành rãnh ở mỗi lần bảo dưỡng. Dấu chứng nhận được đánh bóng có nghĩa là chuyển động, có nghĩa là chiều rộng rãnh hoặc độ dày vòng vượt quá dung sai.
- Giữ hồ sơ nướng sau mạ cho bất kỳ bộ phận mạ kẽm nào trên 32 HRC. Nếu hồ sơ bị thiếu, hãy coi lô hàng là nghi ngờ thay vì chấp nhận được.
- Liên kết bằng chứng về lớp phủ với các phương pháp đã được công nhận: phun muối theo tiêu chuẩn ISO 9227, sàng lọc độ dòn do hydro theo tiêu chuẩn ISO 15330 hoặc ASTM F1940 trong đó yêu cầu về thông số kỹ thuật của lớp phủ.
- Đưa các chứng chỉ vật liệu theo EN 10204 3.1, tài liệu PPAP và điều khoản thông báo thay đổi vào thỏa thuận cung cấp chứ không phải vào một thư mục không ai mở.
Trong các chuỗi cung ứng được quản lý - ô tô theo IATF 16949 hoặc gió theo thỏa thuận chất lượng dành riêng cho khách hàng - xử lý nhiệt thường được coi là một quy trình đặc biệt đòi hỏi người vận hành có trình độ, lò hiệu chuẩn và ghi biểu đồ liên tục. Những người mua yêu cầu biểu đồ lò một lần ở lần đặt hàng đầu tiên có xu hướng là những người không bao giờ phải tiến hành điều tra lỗi sau này.
Thép cứng và tôi luyện là câu trả lời đáng tin cậy cho một câu hỏi cụ thể: làm thế nào để bạn giữ một bộ phận cố định dưới tải trọng mà không làm cho nó bị giòn? Trả lời rằng với cấp độ vật liệu, phạm vi ủ, giới hạn khử cacbon và quá trình nướng được ghi lại, thì bộ phận sẽ hoạt động như thiết kế. Chỉ trả lời bằng số độ cứng và bản sửa đổi tiếp theo của bản vẽ sẽ được viết bằng một báo cáo lỗi.